
Vendekasser, også kendt som plastikopbevaringsbeholdere, er essentielle komponenter i moderne logistik og forsyningskædestyring, da de leverer effektive opbevarings- og transportløsninger på tværs af brancher. Disse beholderes ydeevne, holdbarhed og omkostningseffektivitet afhænger i høj grad af kvaliteten af deres forme. Vendekasseforme kræver specialiserede designhensyn for at kunne håndtere tunge belastninger, gentagen brug og stabelbarhed – faktorer, der gør stål til det foretrukne materiale til fremstilling af disse kritiske værktøjer. Denne guide udforsker de unikke krav til vendekasseforme med fokus på valg af stålmateriale, præcisionsfremstillingsteknikker og kvalitetskontrolforanstaltninger, der sikrer ensartet ydeevne i krævende logistikmiljøer.
Materialevalg: Stålløsninger til krævende applikationer
Vendekasseforme opererer under krævende forhold, hvilket nødvendiggør stålmaterialer, der er konstrueret til exceptionel styrke og holdbarhed. Forhærdet formstål (typisk 30-35 HRC) repræsenterer det primære valg til de fleste vendekasseapplikationer og tilbyder:
- Fremragende bearbejdelighed til komplekse hulrumsgeometrier og forstærkende ribbestrukturer
- God slidstyrke til produktionsvolumener på op til 1 million cyklusser
- Omkostningseffektivitet ved produktion i store mængder
- Tilstrækkelig sejhed til at modstå belastningerne fra udstødning og afkøling
Til kraftige vendekasser designet til ekstreme belastninger eller slibende materialer giver varmbearbejdningsstål (såsom H13 eller SKD61) forbedret ydeevne:
- Overlegen slagfasthed (≥25 J/cm² ved stuetemperatur)
- Fremragende termisk træthedsbestandighed til støbeprocesser ved høje temperaturer
- Forbedret hærdbarhed muliggør gennemhærdning af store formblokke
- Slidstyrke egnet til glasforstærkede plastmaterialer
Materialevalg skal også tages i betragtning ved de specifikke plastharpikser, der anvendes i vendekasser. Højdensitetspolyethylen (HDPE) og polypropylen (PP) kræver forskellige overfladebehandlinger af formen end tekniske plasttyper som polycarbonat (PC) eller acrylonitrilbutadienstyren (ABS). Det optimale stålvalg afbalancerer de indledende materialeomkostninger med det forventede produktionsvolumen og plastmaterialets slidstyrke, hvor højere stålkvaliteter bliver økonomisk rentable til produktionskørsler på over 2 millioner enheder.
Præcisionsdesignovervejelser for strukturel integritet
Designet af vendekasseforme prioriterer strukturel styrke og stabelbarhed, samtidig med at materialeforbruget minimeres:
- Forstærkning af ribbenoptimering involverer computerassisteret ingeniøranalyse (CAE) for at bestemme optimal ribbehøjde (typisk 2-3 gange vægtykkelsen), afstand (30-50 mm) og trækvinkel (1-2°)
- Design af stablingsfunktioner Indeholder præcisionshylder og fordybninger med en tolerance på ±0.1 mm for at sikre stabil lodret stabling
- Hjørneforstærkning Inkluderer afrundede hjørner (R5-R10 mm) og foldede designs til at fordele slagkræfterne
- Integreret håndtagsdesign Har ergonomiske greb med optimerede trækvinkler til komfortabel løftning, samtidig med at den strukturelle integritet bevares
Formhulrumslayout tager højde for både produktionseffektivitet og delkvalitet:
- Store vendekasser (≥100L kapacitet) bruger typisk forme med et enkelt hulrum og centeråbning
- Mellemstore beholdere bruger ofte forme med 2 hulrum og afbalancerede strømningsveje.
- Små dele som låg eller skillevægge kan anvende forme med flere hulrum (4-8 hulrum)
- Familieforme producerer komplementære komponenter i en enkelt støbecyklus
Design af kølesystemer fokuserer på ensartet temperaturfordeling på tværs af store hulrumsoverflader:
- Konventionelle kølekanaler (8-12 mm diameter) med 50-80 mm mellemrum
- Bobler- og baffelsystemer i tykvæggede sektioner for at forhindre mærker fra vasken
- Sekventiel kølestyring til styring af forskellige kølehastigheder i komplekse geometrier
- Isolerede varmekanaler til åbning af store dele for at opretholde smeltetemperaturen
Fremstillingsprocesser for vendekasseforme
Produktion af vendekasseforme kræver robuste fremstillingsteknologier for at opnå den nødvendige holdbarhed og præcision:
- Kraftig CNC-fræsning med spindler med højt moment bearbejdes store formblokke (op til 3 m i længden)
- EDM (Electrical Discharge Machining) skaber præcisionsdetaljer i hærdede stålprofiler
- Dybt hul boring producerer kølekanaler med dybde-til-diameterforhold på op til 100:1
- Overfladeslibning opnår planhedstolerancer på ±0.01 mm/m på tværs af store formbaser
Varmebehandlingsprocesser optimerer stålegenskaber til produktion af vendekasser:
- Forhærdede ståltyper udglødes med spændingsaflastning for at minimere forvrængning under bearbejdning
- Varmarbejdningsstål gennemgår afkøling og anløbning for at opnå 44-48 HRC med maksimal sejhed
- Nitreringsprocesser skaber en overfladehårdhed på 65+ HRC for forlænget slidstyrke
- Laserbeklædning påfører slidstærke belægninger på kritiske formområder
Montering og test sikrer formens ydeevne før produktion:
- Præcisionsføringssystemer (lederstifter og bøsninger) med ±0.01 mm justeringstolerance
- Verifikation af udkastningssystem for at sikre afbalanceret udkastning af dele og forhindre deformation
- Afprøvning af forme med faktiske produktionsmaterialer for at validere påfyldning og afkøling
- Trykprøvning af kølesystemer ved 10 bar for at detektere lækager
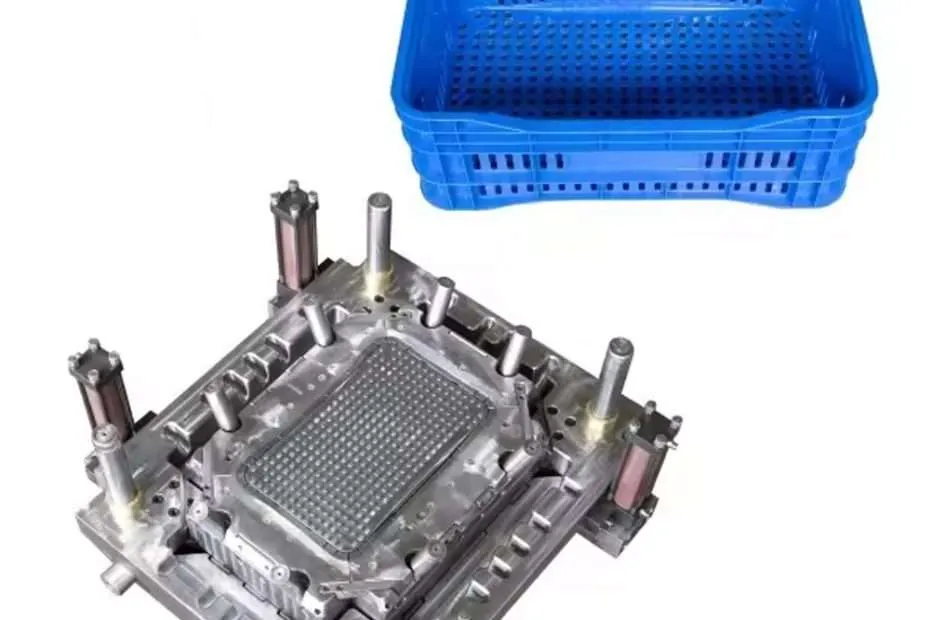
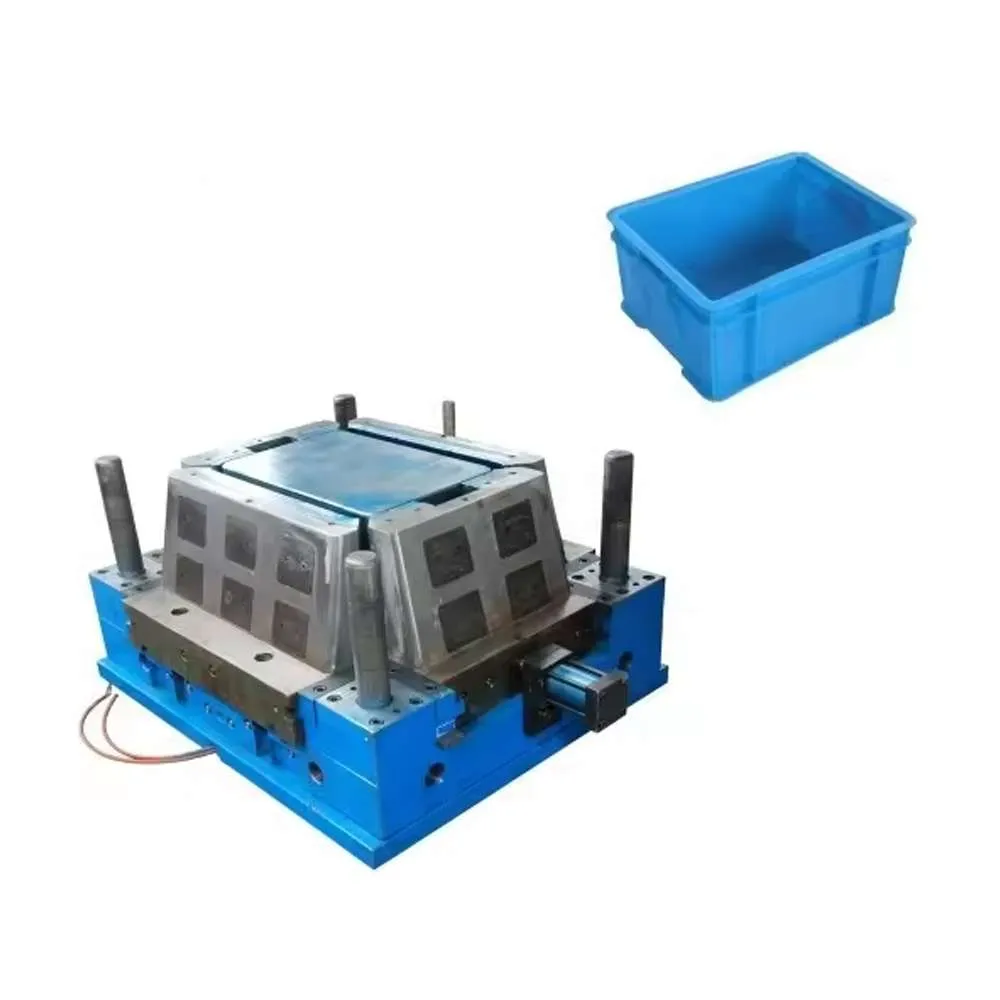
Kvalitetskontrol og præstationstest
For at sikre ensartet kvalitet i vendekasseforme kræves omfattende testprotokoller:
- Koordinatmålemaskiner (CMM) verificer kritiske dimensioner med en nøjagtighed på ±0.02 mm
- Laser scanning inspicerer komplekse 3D-geometrier og sammenligner med CAD-modeller
- Overfladeruhedsprøvning bekræfter Ra-værdier (typisk 1.6-3.2 μm for strukturelle komponenter)
- Materiale certificering verificerer stålkemi og mekaniske egenskaber
Ydelsestest af støbte vendingskasser omfatter:
- StablingstestLæssede kasser stablet til 3 m højde i 24 timer med maksimal nedbøjning ≤2 mm
- Stødtest1.5 m faldtest på betonoverflade uden synlige revner
- KompressionstestTest af jævnt fordelt belastning op til 500 kg med permanent deformation ≤1%
- MiljøprøvningEksponering for temperaturcyklusser fra -30°C til 70°C for at verificere dimensionsstabilitet
Statistisk proceskontrol (SPC) overvåger produktionsdata for at opretholde ensartet kvalitet, med kontroldiagrammer, der sporer kritiske dimensioner og ydeevneparametre gennem hele formens levetid.
Anvendelsesspecifikke formløsninger til vendekassetyper
Forskellige designs af vendingskasser præsenterer unikke formkrav:
- Industrielle kraftige kasser kræver tykvæggede forme (3-5 mm) med omfattende forstærkning
- Fødevaregodkendte beholdere efterspørg rustfri stålforme eller specielle belægninger for korrosionsbestandighed
- Sammenklappelige vendekasser har komplekse hængsel- og låsemekanismer, der kræver præcisionsforme
- Indlejrede opbevaringsbeholdere Inkorporer koniske sider og præcisionstolerancer for pladsbesparende indlejring
Specialiserede forme opfylder specifikke funktionelle krav:
- Skridsikre overfladeforme Skab teksturerede baser med kontrollerede friktionsegenskaber
- Mærk fordybningsforme producere præcise områder til stregkode- eller RFID-tag-applikationer
- Dræningshulforme inkorporer kernestifter med præcis afstand og trækvinkler
- Forme til skillevægge Opret integrerede skillevægge til komponentorganisering
Hver applikation kræver en skræddersyet tilgang til stålvalg, kølesystemdesign og overfladebehandling for at afbalancere produktionseffektivitet med krav til beholderens ydeevne.
Vedligeholdelse og levetid for vendekasseforme
Korrekt vedligeholdelse er afgørende for at maksimere levetiden for vendekasseforme:
- Forebyggende vedligeholdelsesplaner omfatter regelmæssig inspektion af:
- Kølekanaler til mineralforekomster og blokeringer
- Styrende komponenter til slid og justering
- Udkastningssystemer for korrekt drift og slid
- Hulrumsoverflader mod ridser og stødskader
- Rengøringsprotokoller fjerner plastrester og forhindrer ophobning i kølekanaler
- Overfladebehandling gendanner slidte områder gennem svejsning og efterbearbejdning
- Udskiftning af komponenter af sliddele, før de forårsager produktionsfejl
Avancerede vedligeholdelsesteknologier forlænger formens levetid og ydeevne:
- Ultralydsrensning fjerner genstridige aflejringer fra kølekanaler
- Termografi registrerer hotspots, der indikerer ineffektivitet i kølesystemet
- Vibrationsanalyse identificerer problemer i bevægelse af formkomponenter
- Software til prædiktiv vedligeholdelse sporer brugs- og ydeevnedata for at planlægge vedligeholdelse
Med den rette pleje kan vendeboksforme af høj kvalitet i stål opretholde produktionsklar tilstand i 1-3 millioner cyklusser, afhængigt af beholderdesign og plastmaterialets slidstyrke.
Konklusion
Stålforme er fortsat fundamentale for produktionen af vendekasser af høj kvalitet, der driver effektiviteten i moderne forsyningskæder. I takt med at logistikkravene udvikler sig mod tungere belastninger, hyppigere håndtering og forlænget levetid, skal formteknologien udvikles parallelt. Innovationer inden for materialer, fremstillingsprocesser og designsoftware forbedrer fortsat formenes ydeevne, samtidig med at produktionsomkostningerne reduceres.
Ofte stillede spørgsmål (FAQ)
Q1: Hvad gør stål til det foretrukne materiale til vendeboksforme?
Stål giver den optimale kombination af styrke, holdbarhed og omkostningseffektivitet, der kræves til produktion af store vendbare kasser. Dets evne til at opretholde præcise dimensioner gennem millioner af cyklusser sikrer ensartet containerydelse, mens dets sejhed modstår de strenge logistikkrav.
Q2: Hvordan imødekommer formdesign de strukturelle krav til vendekasser?
Vendbare kasseforme inkorporerer optimerede forstærkende ribbemønstre, hjørnefordybninger og overgange til vægtykkelse for at maksimere styrken og minimere materialeforbruget. Avanceret CAE-analyse forudsiger spændingspunkter og optimerer formgeometrien for at sikre, at beholdere kan modstå specificerede belastninger uden deformation.
Q3: Hvad er den typiske hulrumskonfiguration for vendeboksforme?
Hulrumskonfigurationen afhænger af beholderstørrelsen: Små til mellemstore kasser (≤50L) bruger ofte forme med to hulrum for at opnå produktionseffektivitet, mens store beholdere (>100L) typisk bruger design med et enkelt hulrum til at håndtere støbetryk og kølekrav. Familieforme kan producere komplementære komponenter som kasser og låg i en enkelt cyklus.