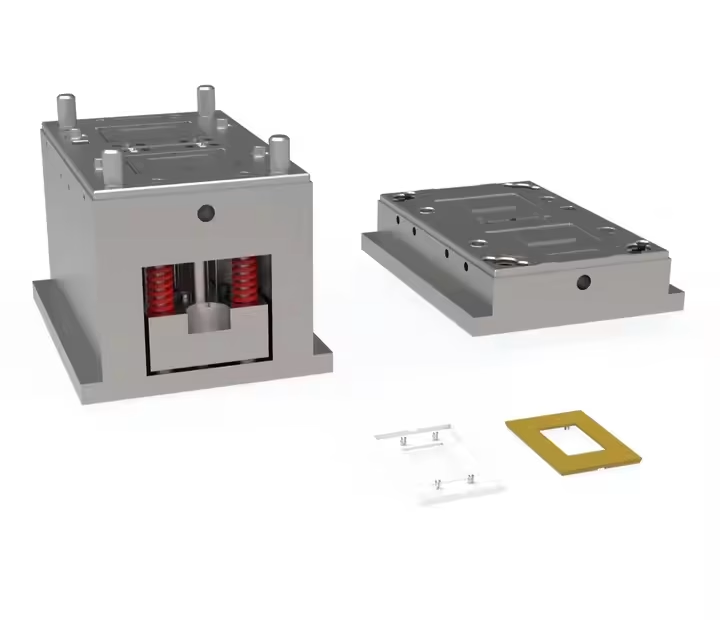
I moderne bygningselektroteknik tjener stikpaneler som terminalgrænsefladen for kraftoverførsel, med deres kvalitet, der direkte påvirker den elektriske sikkerhed og brugeroplevelsen. Kernedeterminanten for fatningspanelkvaliteten ligger i de sprøjtestøbeforme, der bruges under produktionen. Denne artikel giver en dybdegående analyse af design- og produktionsteknologisystemet til fatningspanelforme, der afslører den præcisionstekniske logik bag dem.
Industriens efterspørgselskarakteristika for fatningspanelforme
Ifølge International Electrotechnical Commission (IEC) statistikker forbruges over 3 milliarder fatningspaneler globalt hvert år, hvor 80% produceres gennem sprøjtestøbning. Denne masseproduktion stiller unikke krav til forme:
- Krav til høj præcision: Stikhulsafstandstolerance skal kontrolleres inden for ±0.02 mm for at sikre perfekt indgreb med propper
- Hurtig produktionscyklus: Mainstream formdesign kræver 800,000-1 million skudlevetider med støbecyklusser komprimeret under 20 sekunder
- Sikkerhedsredundansdesign: Skal overholde GB2099.1 national standard for stødbeskyttelsesstrukturer
- Standarder for overfladebehandling: Mat tekstur overflade Ra-værdi kontrolleret inden for 0.8-1.6μm område
Kernedesignudfordringer i socket panel forme
Stikpaneler, som kritiske elektriske grænseflader i moderne husholdninger og industrielt udstyr, kræver fatningspanelforme, der balancerer funktionalitet, sikkerhed og produktionseffektivitet. Nøgleudfordringer omfatter:
1. Kompleks geometrikontrol
Typiske paneler har multi-port konfigurationer (f.eks. 5-huls fatninger), underskårne strukturer (snap riller), tynde vægge (1-2 mm) og fine overfladestrukturer. For eksempel kræver en 5-huls fatningsform ±0.2 mm præcision på tværs af fem porte inden for et 86×86 mm område. Avancerede løsninger omfatter:
- Vinklede ejektorstiftmekanismer: 15°-25° vinkler muliggør skadefri afformning af underskæringer
- Optimerede skillelinjer: Minimer synlige sømme ved at prioritere panelets bundflade
2. Materiale-Proces Synergi
Polycarbonat (PC) dominerer på grund af dets høje styrke (Vicat blødgøringspunkt ≥145°C) og flammehæmmende egenskaber (UL94 V-0). Dens høje smelteviskositet (307-317°C) og lave krympning (0.5%-0.7%) kræver imidlertid præcis termisk kontrol. Casestudier viser:
- Dual-loop temperaturkontrol (±0.5°C nøjagtighed) reducerer vridning fra 0.744 mm til <0.25 mm1
- Hybrid varm/kold løbersystemer: Grafen-indlejrede løbere begrænser smeltetemperaturvariation til ±3°C, hvilket opnår 98.6 % udbytte i 16-kavitetsforme
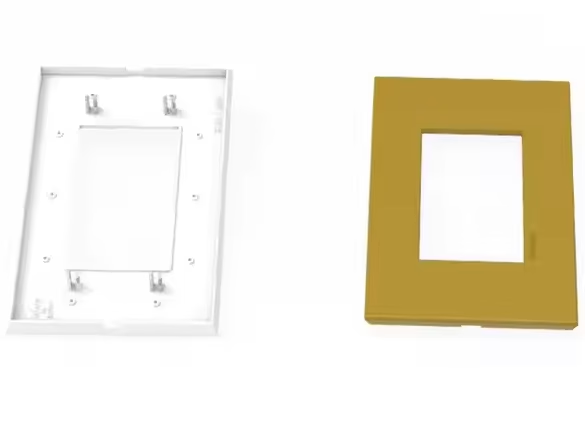
Teknologiske innovationer driver ydeevne
1. CAE-drevet procesoptimering
Moldflow-simuleringer afslører kritiske forbedringer:
- Port redesign: Skift fra kantporte til ventilatorporte øgede svejselinjestyrken med 42 %
- Konforme kølekanaler: Reduceret køletid med 25 % og energiforbrug med 18 %
- Ortogonale eksperimenter: Optimerede parametre (317°C smeltetemperatur, 94°C formtemperatur, 7s pakning) minimeret forvridning
2. Modulært design til hurtige omstillinger
Wenzhou Zhouyi Building Materials' snap-in ledende modulpatent (CN222233940U) kræver forme med:
- Quick-Change-indsatser: Standardiserede H7/g6-grænseflader og magnetisk positionering skære formændringstid fra 4 timer til 15 min.
3. Gennembrud i additiv fremstilling
Selective Laser Melting (SLM) producerer konforme kølekanaler med 0.3 mm diametre, hvilket øger køleeffektiviteten med 40 % i forhold til borede kanaler. 3D-printede skær opnår Ra0.8μm overfladeruhed og >500,000-cyklus holdbarhed.
socket panel Forme Materialer og overfladebehandlingsteknologier
Materialevalg har direkte indflydelse på formens levetid og produktkvalitet:
| Component | Foretrukket materiale | Varmebehandling | Overfladebehandling |
| Kavitet/kerne | S136 Spejl Stål | Vakuumslukning HRC48-52 | Nano PVD belægning |
| Sliders | 8407 Hot Work Stål | Nitrering (0.1 mm lag) | TD behandling |
| Udkasterstifter | SKD61 | Kryogen behandling | DLC belægning |
Gennem kompositoverfladebehandlinger forbedres slidstyrken på skimmelsvampe med over 3×. Et mærkes form viste <0.008 mm slid på kritiske komponenter efter 3 millioner cyklusser.
Branchekædesamarbejde og bæredygtighed
1. Materielle innovationer
- Bio-baseret pc: CAS Ningbos ricinusolie-afledte harpiks reducerer kulstofemissioner med 42 %
- CNT-forstærkede kompositter: 2 % carbon nanorør PC/ABS blandinger øger bøjningsmodulet med 35 % til EV ladepaneler
2. Grøn Fremstilling
- Closed-loop vandsystemer: Opnå 95 % vandgenbrug (120 tons/år besparelser pr. form)
- In-line genbrug: 99.3% materialeudnyttelse via dobbeltskruet ekstruder oparbejdning
3. Smarte produktionsnetværk
Førende producenter som Shenzhen Jingmo Electronics implementerer digitale tvillingeplatforme ved at bruge vibrationssensorer og AI til at forudsige komponentslid (92 % nøjagtighed), hvilket reducerer uplanlagt nedetid med 65 %.
Konklusion
Fra traditionelle sprøjtestøbeforme til AI-drevne adaptive systemer, socket panel forme evolution afspejler Kinas fremstillingstransformation. En form til 800,000 ¥, der producerer 3 dele/sek., former ikke kun plastik – den koder logikken i smarte hjem, NEV-infrastruktur og Industry 4.0. Efterhånden som materialegenomik og distribueret fremstilling modnes, vil fatningspanelforme blive "tænkende" produktionsenheder, hvilket driver den næste revolution inden for elektriske konnektorer.