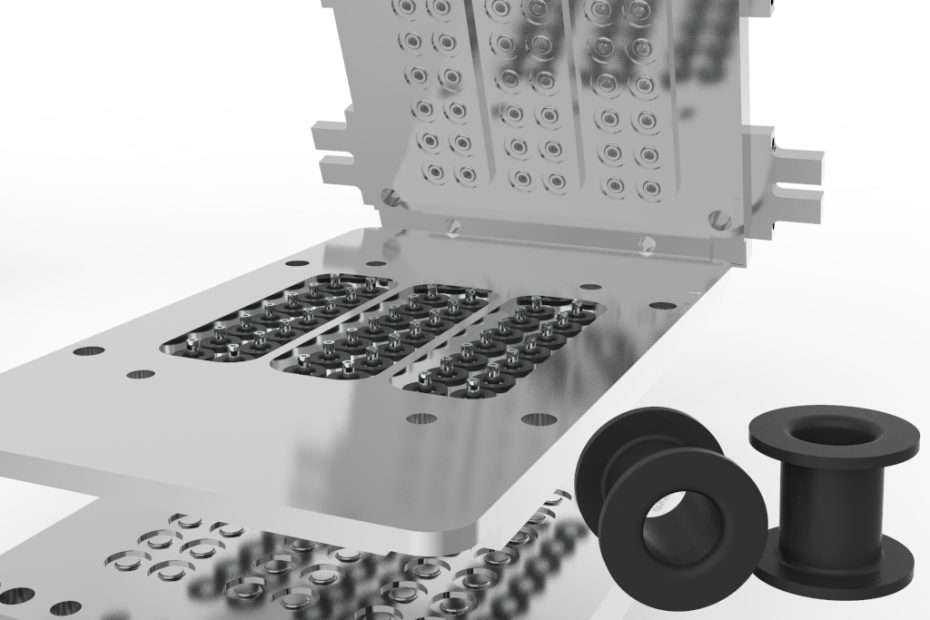
En SMC-kompressionsform koster mellem 50,000 og 150,000 dollars. Forskellen mellem en form, der producerer dele i henhold til specifikationerne til 50,000 cyklusser, og en, der producerer dele i henhold til specifikationerne til 150,000 cyklusser, er næsten aldrig stålkvaliteten eller varmebehandlingen. Det er, hvad der sker med formen mellem produktionskørsler. Et vedligeholdelsesprogram, der koster 5,000-10,000 dollars om året i teknikertid og forbrugsvarer, giver ti gange så meget igen i forlænget værktøjslevetid, undgåede nødreparationer og dele, der holder sig inden for tolerancen i stedet for gradvist at glide ud, efterhånden som hulrummets overflade slides. Alligevel bliver de fleste SMC-formvedligeholdelsesprogrammer aldrig nedskrevet - de lever i hovedet på en erfaren tekniker, der går på pension eller flytter til et andet værksted, og formvedligeholdelseskvaliteten falder natten over. Denne artikel er den skrevne version af den pågældende teknikers viden: hvad man skal gøre dagligt, ugentligt, månedligt og med planlagte cyklustællingsintervaller på en SMC-kompressionsform for at få den fulde konstruerede levetid ud af værktøjet.
| Vedligeholdelsesniveau | Frekvens | Varighed | Vigtigste aktiviteter |
|---|---|---|---|
| Dagligt (pr. vagt) | Hvert skift | 5 min | Visuel kontrol af hulrum, flashkontrol af skillelinje, ejektordrift, temperaturverifikation |
| Ugentlig inspektion | Hver ~40 timers drift | 1 hr | Fuld rengøring af hulrummet, inspektion af udstøderstift, måling af slid på skærekant, kontrol af boltmoment |
| Planlagt eftersyn | Hver 10,000-15,000 cyklusser | 1-2 dage | Fuld demontering, CMM-kavitetsmåling, polering til SPI A2/A3, udskiftning af slidte komponenter |
| Stor eftersyn | Hver 50,000-75,000 cyklusser | 1-2 uger | Hulrums-CMM vs. CAD, svejsning + ombearbejdning af slidområder, fuld udskiftning af ejektorsystem, udskiftning af termoelement |
Daglig vedligeholdelse: Femminutterskontrollen, der forhindrer de fleste problemer
Den daglige vedligeholdelsesrutine på en SMC-produktionsform tager fem minutter pr. vagt og fanger 80 % af de problemer, der ellers ville eskalere til værktøjsskader eller kasserede dele. Tjeklisten: (1) Visuel inspektion af hulrummets overflade under skrå belysning – se efter ridser, rivning eller harpiksopbygning i hjørner. En ridse, du kan mærke med en negl, er dyb nok til at overføres til alle de dele, formen producerer. (2) Kontroller skillelinjen for aflejringer. SMC-harpiks siver ud af skillelinjen under støbning og hærder til et tyndt aflejringsmiddel, der akkumuleres over cyklusser. Hvis aflejringen får lov til at ophobe sig uden at blive fjernet, kan den bule skillelinjens overflade, når formen lukker sig om den, eller knække af og falde ned i hulrummet. (3) Kontroller, at udstødersystemet fungerer problemfrit gennem et fuldt slag – enhver fastklemning, ujævn bevægelse eller usædvanlig støj betyder, at udstøderstifterne eller bøsningerne skal sættes i klemme, før de sætter sig fast. (4) Kontroller formtemperaturaflæsningen i forhold til sætpunktet. En form, der kører 5°C under sætpunktet, fordi et varmeelement svigter, eller et termoelement har drevet, vil producere underhærdede dele, der ser fine ud, men ikke består den mekaniske test. (5) Kontroller, at vakuumsystemet (hvis formen bruger vakuumassistance til luftevakuering) trækker det specificerede vakuum. En vakuumlækage reducerer assistansen og øger porøsiteten i delen. Hver af disse kontroller tager mindre end et minut. Tilsammen tager de fem minutter. At springe dem over for at spare tid er falsk økonomi - de fem minutter, du sparer i dag, bliver til fem timers formreparation næste måned.
Ugentlig inspektion: Det ene times dybdegående kig
Den ugentlige inspektion går ud over, hvad operatøren kan se med formen i pressen. Formen kommer ud (eller som minimum udføres inspektionen med pressen åben og formen tilgængelig med god belysning). Den ugentlige tjekliste: (1) Rengør hulrummet grundigt med en blød messingbørste og en formrens, der er kompatibel med formstålet. Fjern alle harpiksrester, især fra hjørner, ribber og området omkring udstøderstifter. Rester i disse områder forkuller over gentagne cyklusser og bliver gradvist sværere at fjerne. (2) Inspicer udstøderstifterne individuelt - drej hver stift 90 grader og kontroller for rivning på stiftens overflade eller i bøsningen. En rivet udstøderstift vil med tiden sætte sig fast, og en fastklemt stift i en lukket form kan revne hulrumsindsatsen. Udskift rivet stifter med det samme; de koster $20-50 stykket, og en revnet hulrumsindsats koster $2,000-5,000 at reparere. (3) Kontroller skærekanten eller afskrabningen for slid. SMC-forbindelse er slibende - glasfibrene i materialet eroderer skærekanten over tusindvis af cyklusser, hvilket gradvist øger flashtykkelsen. Mål flashtykkelsen på de sidste dele. Hvis den er øget med mere end 0.1 mm fra basislinjen målt ved prøvetagning, er skærekanten slidt og skal evalueres for efterbearbejdning. (4) Kontroller, at alle bolte - klembolte, skærfastholdelsesbolte, manifoldbolte - har det specificerede moment. Termisk cykling løsner bolte over tid, og en løs skær forskyder sig under støbetryk, hvilket ændrer delens dimensioner og potentielt beskadiger både skær og hulrumslomme. (5) Kontroller formjusteringen: Med formen lukket, men ikke under fuld tonnage, kontrolleres skillelinjespalten med en søgerlære i alle fire hjørner. Ujævnt mellemrum betyder, at formen eller pressepladerne er ude af parallelle, hvilket vil forårsage flash på den ene side og underfyldning/porøsitet på den anden.
Planlagt vedligeholdelse: Polering, opbevaring og større eftersyn
De planlagte vedligeholdelsesintervaller styres af cyklustælling, ikke kalendertid. Ved 10,000-15,000 cyklusser: Fjern formen fra pressen, adskil kavitetsindsatserne fuldstændigt, rengør alle overflader, inspicer alle komponenter (udkasterstifter, bøsninger, skærekanter, varmeelementer), udskift eventuelle slidte komponenter, og poler kavitetsoverfladen igen til den oprindelige finishspecifikation (normalt SPI A2 eller A3 for SMC-forme, opnået med diamantforbindelse startende ved 3 mikron og finish ved 1 mikron). En form, der kører 1,000 cyklusser om ugen, når dette interval hver tredje til fjerde måned. Ved 50,000-75,000 cyklusser: Formen går til værktøjsrummet for en større eftersyn. Kaviteten måles i forhold til de oprindelige CAD-dimensioner ved hjælp af en CMM. Slidområder (skærekanten, områder med høj SMC-strømningshastighed, hvor glasfibererosion er koncentreret) sammenlignes med den dimensionelle basislinje. Hvis sliddet overstiger 20-30 % af delens tolerancebånd, svejses og bearbejdes de berørte områder igen. Udstødningssystemet udskiftes fuldstændigt – stifter, bøsninger, returfjedre – uanset den visuelle tilstand, fordi udstødningsfejl er den mest almindelige årsag til katastrofale formskader. Varmesystemet omkalibreres: alle termoelementer udskiftes, og temperaturregulatoren justeres til formens faktiske termiske respons. En form, der har bestået sin 50,000-cyklus eftersyn, bør producere dele inden for det oprindelige toleranceområde for de næste 50,000 cyklusser. Opbevaringsprocedure mellem kørsler: Formen skal opbevares ren, tør og beskyttet. Efter den sidste produktionskørsel rengøres hulrummet for alle harpiksrester. Hulrummets overflade sprøjtes med et formbeskyttelsesmiddel (en let olie eller en dedikeret formopbevaringsspray). Formen lukkes, men fastspændes ikke – skillelinjens overflader skal være i let kontakt, ikke under tryk, for at forhindre fugtindtrængning uden at deformere skillelinjen. Ved opbevaring i mere end en måned placeres tørremiddelpakker inde i formhylsteret, og formen pakkes eller pakkes i poser for at udelukke omgivende fugtighed. En form, der opbevares korrekt, kan stå i et år og vende tilbage til produktion med intet andet end en aftørring og en opvarmningscyklus. En form, der opbevares våd med harpiksrester i hjørnerne, vil have grubetæring på reststederne inden for en måned, især i fugtige klimaer.
Økonomien ved vedligeholdelse af skimmelsvamp
En form, der kører 150,000 cyklusser med et vedligeholdelsesprogram på 10,000 USD/år, koster 0.07 USD pr. cyklus i vedligeholdelse. En form, der kører 50,000 cyklusser uden vedligeholdelse, før den skal genopbygges til 40,000 USD, koster 0.80 USD pr. cyklus – og så fejler den ved 50,000 i stedet for at fortsætte til 150,000. Forskellen er en faktor ti. Vedligeholdelsesprogrammet betaler sig selv ind alene i undgåede genopbygninger, selv før der tages højde for omkostningerne til skrotdele produceret af en forfalden form, omkostningerne til pressenedetid for uplanlagte reparationer og omkostningerne ved forsinkede leverancer til kunder, der blev lovet dele fra en form, der er ude af drift. De værksteder, der får 150,000+ cyklusser ud af SMC-forme, laver ikke noget eksotisk. De udfører den daglige fem-minutters kontrol, den ugentlige timelange inspektion og de planlagte eftersyn med cyklustællingsintervallerne – hver gang uden at springe over, fordi produktionsplanen er stram. Disciplinen er den svære del, ikke den tekniske sværhed ved selve vedligeholdelsesopgaverne. Den tekniske del er ligetil: hold formen ren, hold ejektorerne i gang, hold hulrummet poleret, og opbevar formen tørt. Gør disse fire ting konsekvent, og formen vil køre over 100,000 cyklusser. Spring dem over, og den vil ikke.