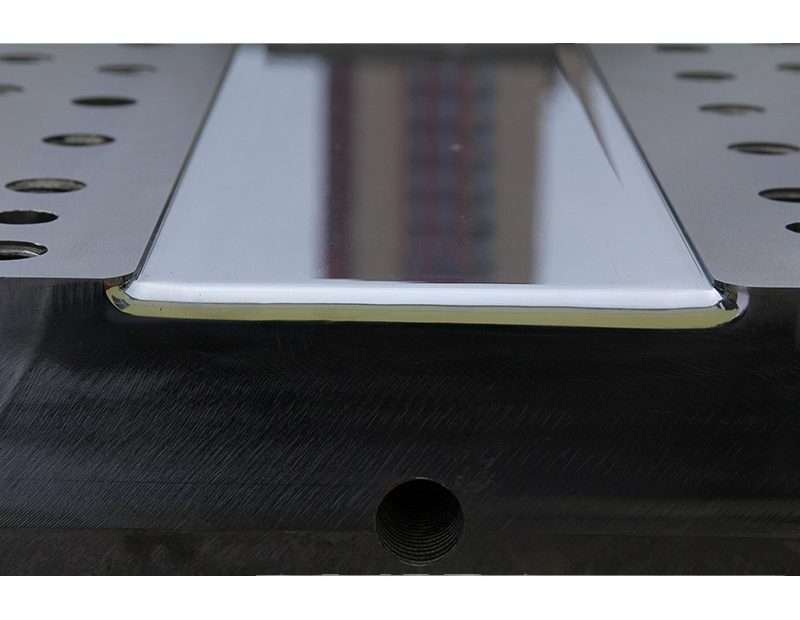
Pultruderingsmatrice er hjertet i pultruderingsprocessen – et præcisionskonstrueret værktøj, der samtidig former, komprimerer og hærder fiberforstærkede polymerprofiler, mens de trækkes kontinuerligt gennem dets opvarmede hulrum. En veldesignet pultruderingsmatrice producerer profiler med en dimensionstolerance på ±0.1 mm, fibervolumenfraktioner over 60 % og overfladebehandlinger under 0.8 μm Ra – mens den kører 24/7 i månedsvis mellem renoveringer. En dårligt designet matrice genererer skrot, delaminering og katastrofale trækbrud, der stopper produktionen.
Denne tekniske vejledning dækker de kritiske designparametre, materialevalg, termisk styring og vedligeholdelsespraksis, der adskiller pultruderingsmatriser i produktionskvalitet fra prototypefejl.
Designparametre og ydeevnekrav
Pultruderingsdysens hulrumsgeometri skal tage højde for tre forskellige fænomener: termisk udvidelse af dysestålet (hulrummet vokser med 0.1-0.3 mm ved driftstemperatur), harpiksens krympning under hærdning (typisk 5-8 % volumetrisk for umættet polyester, 2-4 % for epoxy) og Poisson-effekten (profilen udvider sig lateralt under aksial trækspænding). Hulrummets dimensioner ved stuetemperatur beregnes ved at beregne tilbage fra de ønskede færdige profildimensioner ved stuetemperatur, hvor der tilføjes tolerancer for hver effekt.
Standarddesignet for dysehulrummet bruger tre zoner: Indgangszonen (5-15 % af den samlede dyselængde) har en konisk indføring på 2-5° halvvinkel for gradvist at komprimere indkommende våde fibre og presse overskydende harpiks ud, overgangszonen (10-20 % af længden) reducerer koniskheden til 0.5-1° for progressiv komprimering, og den lige zone (65-85 % af længden) opretholder det endelige profiltværsnit, mens harpiksen hærder. Den samlede dyselængde varierer typisk fra 600 mm for simple små profiler (under 100 mm² tværsnit) til 1,500 mm for store komplekse profiler (over 10,000 mm²).
Den nødvendige trækkraft er en funktion af matricens længde, profilens omkreds og friktionskoefficienten mellem den hærdende komposit og matricens væg. En veldesignet matrice med korrekt forkromning og konisk geometri fungerer med en trækkraft på 2-5 kN for mellemstore profiler; kræfter over 10 kN indikerer overdreven friktion, der vil forårsage fiberbrud eller overfladedefekter. Gelpunktet - hvor harpiksen overgår fra flydende til fast - bør forekomme ved 40-55% af den samlede matricelængde. For tidlig gelering (for tidligt i matricen) forårsager høj trækkraft og overfladerivning; forsinket gelering (for sent) resulterer i underhærdede profiler, der forlader matricen.
Stålvalg: Sammenligningsmatrix for egenskaber
Pultruderingsstål skal afbalancere slidstyrke, varmeledningsevne, bearbejdelighed og omkostninger på tværs af et værktøj, der kan bearbejde tusindvis af kilometer slibeglas og kulfiber i løbet af dets levetid.
| Stålkvalitet | Hårdhed (HRC) | Termisk ledningsevne (W/m·K) | Typisk matricelevetid (km profil) | relative omkostninger |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (glasfiber) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (glasfiber) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (glas+kulstof) | 3.0x |
| Rustfri 420 | 50-54 | 24-28 | 200-500 (korrosionsbestandig) | 2.5x |
| Karbid (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (alle fibre) | 10-15x |
P20 er arbejdshestens stål til glasfiberprofiler ved moderate volumener. H13 tilføjer varm hårdhed og foretrækkes ved forarbejdning af højtemperaturharpikser (epoxy, vinylester) ved formtemperaturer over 180°C. D2 giver den højeste slidstyrke blandt værktøjsstål og er specificeret til kulfiberpultrudering, hvor den iboende slibende kulfiber slider P20-forme på under 50 km. Hårdmetalforme (wolframkarbid-koboltkomposit) er kun berettigede til kulfiberproduktion i meget store volumener (500+ km/år), hvor 10 gange værktøjsomkostningerne amortiseres over millioner af meter profil.
Forkromning er næsten universel på produktionspultruderingsdyser. Et hårdt kromlag på 25-50 μm tykt (mikrorevnet, 900-1,000 HV hårdhed) reducerer friktionskoefficienten fra 0.3-0.5 (stål på komposit) til 0.1-0.15 (krom på komposit), hvilket reducerer trækkraften med 40-60% og forlænger dysens levetid med 2-3 gange. Forkrommingen skal afisoleringes og genbelægges efter 200-500 km produktion, afhængigt af fibertype og fyldstofindhold.
Dimensionstolerancer og fremstillingsbegrænsninger
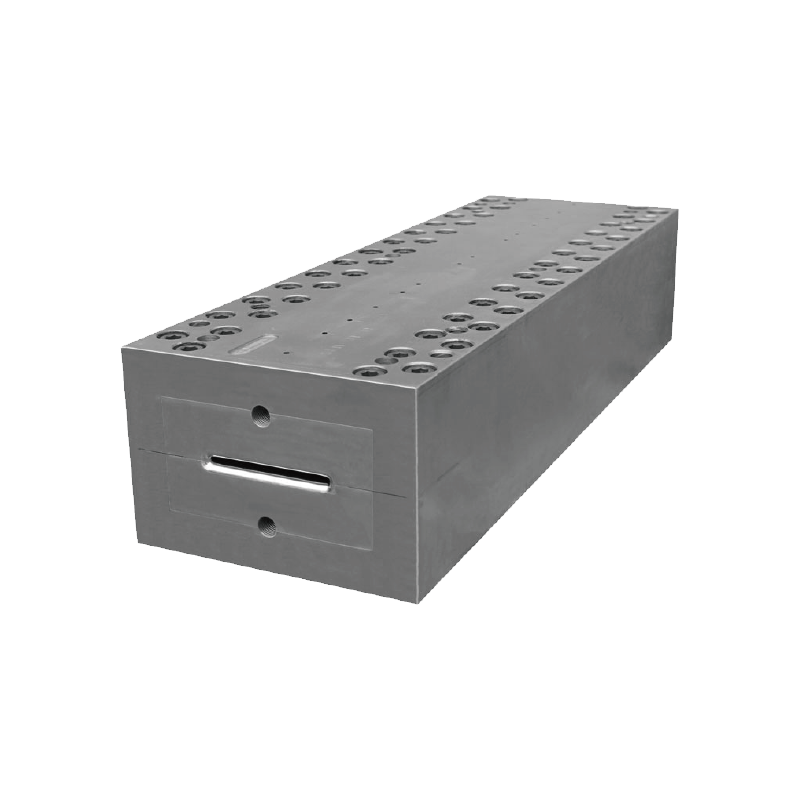
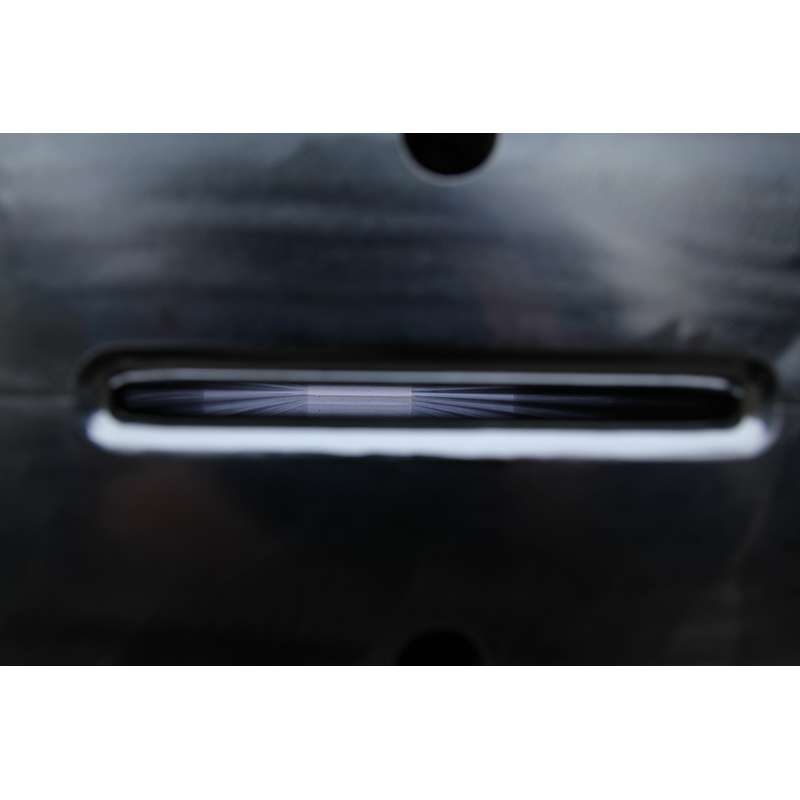
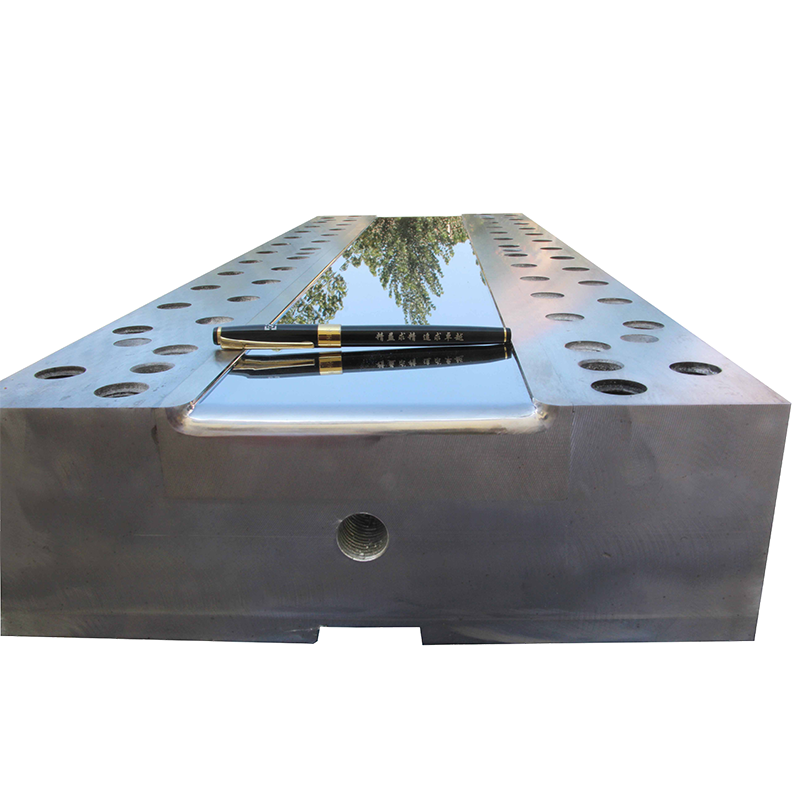
Matrixhulrummet er typisk CNC-fræset af to halvdele (øvre og nedre), der boltes sammen for at danne det komplette profiltværsnit. Placering af delte linjer er afgørende: den skal placeres i et hjørne eller en facadekant, hvor en vidnesbyrd er acceptabel, aldrig på en kosmetisk overflade. De to matrixhalvdele justeres ved hjælp af præcisionsdyvelstifter (H7/g6-pasform) og fastspændes med højstyrkebolte, der er spændt til 50-70 % af udbyttet.
Overfladefinishen i kaviteten overføres direkte til den pultruderede profiloverflade. For arkitektoniske og bilprofiler, der kræver klasse A-finish, poleres matricehulrummet til 0.2-0.4 μm Ra ved hjælp af diamantpasta, hvor poleringsretningen er justeret med trækretningen (aksial, aldrig omkredsrettet). Krydsmønstrede poleringsmønstre skaber mikroriller, der øger friktionen og forårsager overfladestriber på den færdige profil.
Indgangszonen kræver særlig opmærksomhed på radier: Alle indvendige hjørner i hulrummet skal have en radius på mindst 0.5 mm - skarpe hjørner skaber harpiksrige zoner, spændingskoncentrationer og fiberskader, når fiberbundtet presses ind i hulrummet. Udvendige hjørner (profilkanter) skal opretholde en minimumsradius på 0.3 mm for at forhindre, at forkromningen afskaller ved skarpe kanter.
Design af varmesystemer
Pultruderingsmatriser opvarmes elektrisk ved hjælp af patronvarmere eller båndvarmere, der indsættes i præcisionsborede huller i matrikslegemet. Varmesystemet skal levere en præcis temperaturprofil langs matriksens længde: typisk 100-120 °C ved indgangen (for at reducere harpiksens viskositet uden at starte hærdning), stigende til 140-180 °C i hærdningszonen (afhængigt af harpikssystem) og holdes ved 160-200 °C i de sidste 20-30 % af matriksens længde for at sikre fuldstændig hærdning.
Hver varmezone styres uafhængigt af PID-sløjfer med termoelementer indlejret 3-5 mm fra kavitetsvæggen. En typisk dyse har 3-6 varmezoner langs sin længde, hver med 2-4 patronvarmere. Designmålet er en temperaturensartethed på ±2 °C på tværs af hele kavitets tværsnit på ethvert punkt langs dysens længde. Zoner, hvor temperaturen afviger mere end ±3 °C, producerer ujævn hærdning - den varmere side hærder først, hvilket skaber asymmetrisk krympning og skæve profiler.
Termisk analyse af dysen ved hjælp af FEA (finite element analysis) er standardpraksis for komplekse profiler. Simuleringen modellerer varmeoverførsel fra patronvarmere gennem dysekroppen ind i kompositten, idet der tages højde for den eksoterme harpikshærdningsreaktion (typisk 200-400 J/g for umættet polyester). Denne analyse identificerer kolde punkter - typisk i indvendige hjørner og langt fra varmelegemer - der kræver yderligere placering af varmelegemet eller justeret effektfordeling.
Designtjekliste: 10 punkter før færdiggørelse
1. Kontroller, at hulrummets dimensioner inkluderer plads til kompositkrympning (0.2-0.5 % lineær for glas/polyester; 0.05-0.2 % for kulstof/epoxy) og termisk udvidelse af formen.
2. Bekræft indgangskonusvinkel (2-5° halvvinkel) og længde, hvilket giver et komprimeringsforhold på 1.3-1.8:1 (indgående vådfibervolumen i forhold til det endelige kavitetsvolumen).
3. Kontroller, at det forudsagte gelpunkt (fra harpiksens DSC-kinetik og dysens termiske model) falder til 40-55 % af den samlede dyselængde.
4. Bekræft forkromningsspecifikationen: 25-50 μm mikrorevnet hårdkrom, 900-1,000 HV, poleret til ≤0.4 μm Ra i aksial retning.
5. Sørg for, at alle indvendige hjørner har en radius på ≥0.5 mm; alle udvendige hjørner har en radius på ≥0.3 mm.
6. Bekræft, at den delte slange er placeret på en ikke-kosmetisk overflade og forseglet med højtemperaturbestandig silikone eller mekanisk lås.
7. Validér varmezonens layout: 3-6 zoner, termoelementer inden for 5 mm fra hulrumsvæggen, ±2°C ensartethedsmål.
8. Kontroller, at varmelegemets wattdensitet ikke overstiger 6 W/cm² for patronvarmere i P20-stål (højere densitet forårsager lokal overophedning og reduceret varmelegemets levetid).
9. Inkluder adgangsporte til termoelementer på 3-5 positioner langs dysens længde til procesovervågning.
10. Design matricens monteringssystem til at imødekomme termisk udvidelse: den ene ende er fast, den ene ende er flydende på lineære lejer med 2-3 mm aksial flydeevne.
Hvad er en pultruderingsmatrice?
En pultruderingsdyse er et præcisionskonstrueret opvarmet værktøj, der former, komprimerer og hærder kontinuerlige fiberforstærkede polymerprofiler. Den består af en konisk indgangszone, en overgangszone og en lige opvarmet hærdningszone, typisk lavet af hærdet værktøjsstål med et forkromet hulrum poleret til en submikron overfladefinish.
Hvor længe varer en pultrusionsdø?
En P20-stålform til bearbejdning af glasfiberprofiler holder typisk 50-150 km profil, før den skal forkromes igen, og 300-500 km, før hulrumsdimensionerne overstiger tolerancen. D2-stålforme til kulfiber holder 300-800 km. Hårdmetalforme kan overstige 2,000 km. Formens levetid afhænger primært af fibertypen (kulfiber er 3-5 gange mere slibende end glasfiber), fyldstofindhold og trækhastighed.
Hvorfor skal en pultruderingsmatrice forkromes?
Hårdforkromning (25-50 μm, 900-1,000 HV) reducerer friktionskoefficienten mellem den hærdende komposit og matricevæggen fra 0.3-0.5 til 0.1-0.15, hvilket reducerer trækkraften med 40-60 %. Det beskytter også stålsubstratet mod kemiske angreb fra sure harpikskomponenter og mod slibende slid fra fibre og fyldstofpartikler, hvilket forlænger matricens levetid med 2-3 gange.
Hvad koster en pultruderingsmatrice?
En simpel P20-stålform til pultrudering af fibre til en lille profil (under 500 mm² tværsnit, 600 mm lang) koster $15,000-30,000. En stor, kompleks D2-stålform til en kulfiberprofil (over 10,000 mm² tværsnit, 1,200 mm lang, med 6 varmezoner) koster $80,000-150,000. Hårdmetalforme tilføjer en 10x multiplikator. Forkroming tilføjer $2,000-5,000 pr. form. Formomkostningerne amortiseres over produktionsvolumen - ved 100 km/år bidrager en form til $50,000 med $0.50/meter til produktomkostningerne.