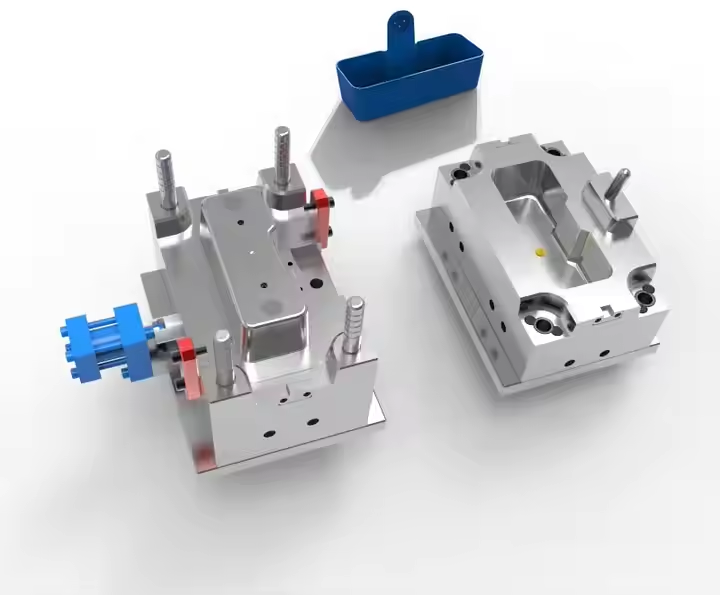
I dagens æra med allestedsnærværende smarte enheder er plastiktelefonholdere blevet essentielt tilbehør til biler, kontorer og hjemmemiljøer. Deres masseproduktion er afhængig af højpræcisionsstøbeteknologi, hvor design- og fremstillingskvaliteten direkte bestemmer produktets funktionalitet, omkostningseffektivitet og markedskonkurrenceevne. Denne artikel analyserer systematisk de centrale tekniske aspekter af plastiktelefonholderstøbeforme ud fra fire dimensioner: strukturelt design, materialevidenskab, fremstillingsprocesser og intelligent udvikling.
Telefonholderforme Strukturdesign
1. Videnskabelig logik bag design af skilleflader
Valg af skilleflade har afgørende indflydelse på produktets æstetik, effektiviteten af afformningen og formens levetid. Nøgleprincipperne omfatter:
- Geometrisk undgåelsePlacer skillelinjerne på ikke-berørende overflader (f.eks. holderens bagside). For holdere med udtrækkelige klips skal du bruge "trinvise + buede" kompositskilleflader (figur 1).
- Mekanisk optimeringValider bæreevne via finite element analyse (FEA), hvor deformation <0.02 mm under injektionstryk sikres.
- Integreret udstødningsdesignIndarbejde 0.04 mm brede × 0.15 mm dybe mikroventilationsriller langs skillekanterne med vakuumventiler (0.5 MPa tærskel), hvilket reducerer påfyldningstiden med 15 %.
2. Innovative portsystemer
For tyndvæggede strukturer med flere ribber (typisk vægtykkelse: 1.5 mm; ribber: 0.8 mm):
- Hybrid varm/kold løbersystemKombinér ventilstyrede varmekanalkanaler (±1°C-kontrol) til hovedhulrum med kolde kanalkanaler til hjælpehulrum, hvilket reducerer energiforbruget med 20%.
- Flertrins portoptimeringBrug Φ1.2 mm primære porte (trykstyrede) med fire Φ0.8 mm hjælpeporte for at eliminere svejselinjer (figur 2).
- Simulering af smeltestrømningBrug Moldflow® til at overvåge forskydningshastighedsfordelingen, og hold spidsværdierne under sikkerhedstærsklerne (f.eks. <50,000 s⁻¹ for ABS).
3. Layout af højeffektivt kølesystem
Køleydelsen dikterer cyklustiden (mål ≤20 sekunder). Nøgleteknologier:
- 3D-konforme kanalerSpiralkanaler fremstillet med laserpulverlejefusion (LPBF) (R5 mm krumning) forbedrer temperaturensartetheden til ±3 °C.
- Grafenforbedret varmeafledning20 μm grafenbelægninger øger varmeledningsevnen med 40 %.
- Zoneret dynamisk kontrolIntegrer PID-moduler (±0.5 °C) i hængselområder for at forhindre dimensionelle afvigelser fra lokal overophedning.
Materialevidenskab og processynergi
Præcisionssprøjtestøbningskontroller
- Flertrinsindsprøjtning:
- Fase 1 (fyldning): 80 mm/s hastighed @ 80 MPa til hurtig formfyldning.
- Fase 2 (Pakning): 60 MPa @ 4s for at kompensere for krympning.
- Fase 3 (Køling): 60°C (ABS)/100°C (PC) med vakuumassisteret køling (-0.3 MPa), hvilket reducerer cyklustiden med 18%.
- Overvågning af spænding i formenIndlejrede fiber Bragg-gittersensorer opretholder restspænding <15 MPa gennem adaptiv pakningskontrol.
Præcisionsfremstilling af telefonholderforme
1. Avanceret valg af støbeformstål
- Høj levetidPulvermetallurgisk stål ASP-23 (HRC 62-64) tredobler slidstyrken i forhold til konventionel H13.
- KorrosionsbestandighedDuplex rustfrit stål 1.4462 (PREN ≥35) til glasfyldte polymerer.
2. Ultrapræcisionsbearbejdning
- 5-akset mikrofræsningOpnå en tolerance på ±0.005 mm på klemmespor ved hjælp af Φ0.1 mm hårdmetalværktøjer.
- Reparation af laserbeklædningStellite 6 pulveraflejring gendanner 98% hårdhed på slidte overflader.
- Digital monteringsverifikationBlå lysscanning sikrer <0.02 mm afvigelse fra CAD-modeller.
3. Funktionelle overfladebehandlinger
- DLC belægninger2-4 μm diamantlignende kulstoflag reducerer friktionskoefficienten til 0.1, hvilket sænker udstødningskraften med 30 %.
- MikroteksturætsningFotokemisk ætsning skaber skridsikre mønstre (Ra 3.2-6.3 μm), hvilket eliminerer sekundær belægning.

Kvalitetskontrolsystemer
- Inline-overvågning
Telefonholderforme integreret med MES-systemer har 16-kanals tryksensorarrays til sporing af hulrumstryk i realtid. SPC (Statistical Process Control) begrænser ubalancen i udstødningen til ≤5%. - Automatisk skimmelkorrektion
AI-visionssystemer registrerer slid på skilleflader og udløser EDM (Electrical Discharge Machining) for automatisk dimensionskompensation (nøjagtighed: 0.002 mm). - Levetidsforudsigelse
En Archard-slidteoribaseret model forudsiger den resterende levetid for formen (fejl ≤3%) ved at analysere 12 parametre, herunder udstødningscyklusser og variationer i klemkraft.
Smart produktion og bæredygtig transformation
1. Industri 4.0 Integration
- Smarte støbeformsystemerOPC UA-aktiverede sensorer (tryk/temperatur/forskydning) muliggør procesoptimering i realtid via MES-tilslutning.
- Digitale tvillingapplikationerLivscyklusmodeller forudsiger vedligeholdelsesbehov (>85 % nøjagtighed), hvilket minimerer nedetid.
2. Miljøvenlige løsninger
- Biobaseret materialetilpasningJusterbare termiske kompensationssystemer for PHA (1.8-2.5% krympning).
- Closed-loop genbrug15% genformalet blanding reducerer materialeomkostningerne med 12%.
3. Modulær designrevolution
- HurtigskiftesystemerHASCO-standardmoduler muliggør funktionsskift inden for 30 minutter.
- Additive konforme indsatserSLM-printede 18Ni300-indsatser forbedrer køleeffektiviteten med 50 %.
Konklusion
Udviklingen af plastikforme til telefonholdere har udviklet sig fra enkeltstående værktøjer til systemiske løsninger, der integrerer materialevidenskab, præcisionsteknik og digitale teknologier. I takt med at bionedbrydelige polymerer, indlejret elektronik og nanoproduktion omdefinerer industriens krav, vil kontinuerlig innovation inden for tværskala simulering og smarte proceskæder være afgørende for at opretholde global lederskab på markedet for intelligent tilbehør.