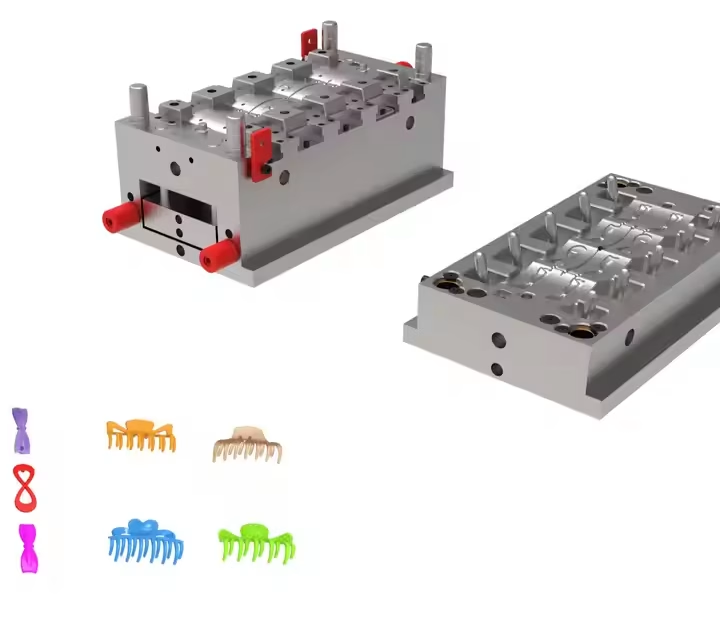
V éře rychlé módy a personalizované spotřeby vyžaduje průmysl vlasových doplňků zrychlující se iteraci produktů a zlepšování kvality. Inovace technologie forem jako základní zařízení pro výrobu plastových vlásenek přímo určuje efektivitu konverze od návrhových konceptů ke konečným produktům. Tento článek poskytuje hloubkovou analýzu systémů výroby plastových vlásenkových forem a odhaluje technologické průlomy a průmyslovou hodnotu v této specializované oblasti.
Plastové vlásenky: Přesná rovnováha umění a techniky
Reverzní inženýrství pro stylingový design
Vývoj moderních plastových vlásečnicových forem využívá 3D skenování a CAD reverzní modelování. Návrhové skici procházejí parametrickým zpracováním a jsou převedeny do 3D modelů s přesností 0.02 mm pomocí algoritmů optimalizace topologie. Pro složité zakřivené povrchy charakteristické pro vlásenky používají inženýři technologii Non-Uniform Rational B-Spline (NURBS) k rekonstrukci složitých vzorů, jako jsou textury okvětních lístků a okraje vln.
Simulační systém stavební mechaniky
Analýza konečných prvků (FEA) simuluje tok roztaveného materiálu během vstřikování, optimalizuje polohy vtoku a uspořádání chladicího systému. U vlásenkového pouzdra ve tvaru luku snížila simulace Moldflow vstřikovací cykly o 18 % a snížila deformaci produktu pod 0.15 mm.
Modulární kombinovaný design
Lídři v oboru přijímají modulární strategie se 75 % standardizovaných rámů základních forem, což umožňuje rychlou výměnu součástí dutiny. Modulární systém „1+5“ umožňuje, aby se na jednotlivé základny formy vešlo 5 designů vlásenky, čímž se zkrátila doba výměny na 45 minut.
Výrobní proces plastových vlásenkových forem
Matice technologie přesného obrábění
- Obrábění dutin: 5osá CNC centra dosahují přesnosti ±0.005 mm pomocí tvrdokovových nástrojů k frézování zrcadlových povrchů na formovací oceli HRC62 S136
- Výroba elektrod: Grafitové elektrody vytvářejí detailní prvky prostřednictvím EDM s výbojovou mezerou 0.02-0.03 mm
- Povrchová úprava: PVD povlak prodlužuje životnost formy na více než 1.5 milionu cyklů, přičemž tvrdost povlaku TiN dosahuje HV2300
Inteligentní řízení teploty
Konformní chladicí kanály se senzory IoT umožňují dynamickou regulaci teploty formy. Pokročilé systémy udržují kolísání ±1.5℃, čímž zlepšují stabilitu míry smrštění o 40 %.
Inovace mikrovstřikování
Pro miniaturizované příslušenství (minimální tloušťka stěny 0.3 mm):
- Poměr L/D šroubu snížen na 16:1 s rychlostí vstřikování 500 mm/s
- In-mold tlakové senzory zajišťují přesnost balení ±0.2 MPa
- Lisování s pomocí plynu zvyšuje výtěžnost duté struktury na 99.6 %
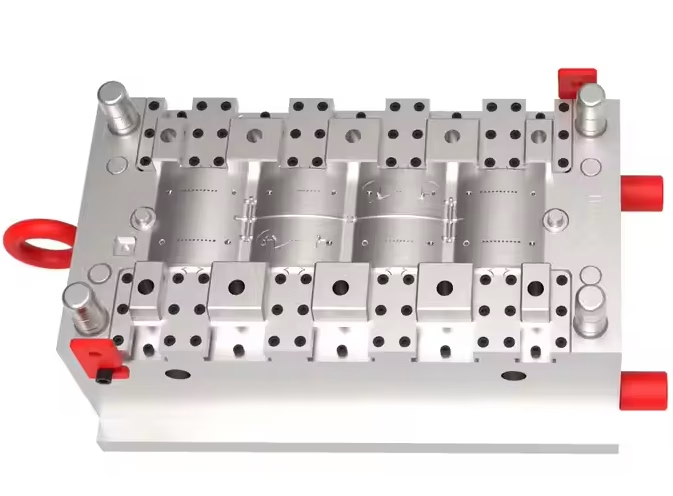
Materiálová revoluce: Ekologické a funkční průlomy
Adaptace materiálu na biologické bázi
Modifikace forem pro biologicky odbouratelné materiály PLA/PHA:
- Velikost brány se zvětšila o 30 % oproti běžným materiálům
- Teplota formy zvýšena na 75-85 ℃ pro lepší tok
- Speciální ventilační systémy zabraňují karbonizaci
Multifunkční kompozitní výlisek
Řešení pro kovové práškové / PETG kompozity:
- Tvrdé chromování (tloušťka 0.015 mm)
- Vložky odolné proti opotřebení (wolframová ocel HRA90)
- Přesná regulace teploty formy na 110±2℃
Inovace procesu bez lakování
Přenos textury formy umožňuje:
- Iridescentní efekty (standard VDI3400 A3)
- Kovové vzory kartáčování (hloubka leptání 0.08 mm)
- 3D reliéfní návrhy (přesnost textury 0.02 mm)
Společné výzvy a řešení
Potíže s vybouráním
- Příčiny: Nedostatečné úhly úkosu (<1°), špatné rozložení kolíku vyhazovače.
- Platforma: Úhlové zvedáky, jezdce nebo prostředky pro separaci forem. Vakuové vyjímání z formy řeší lepení tenkých stěn.
Povrchové propadliny nebo linie toku
- Optimalizace: Upravte balicí tlak/čas, přidejte větrací otvory nebo přejděte na materiály s vysokým průtokem (např. PP + 30 % skleněné vlákno). Gas-assisted injection moulding (GAIM) eliminuje smršťování v tlustých částech.
Krátká životnost formy
- Pravidelná údržba (čištění kanálů, oprava opotřebení) a povrchové úpravy (chromování, nitridace). Laserové opláštění přidává 0.1–0.3 mm vrstvy odolné proti opotřebení, ztrojnásobuje životnost.
Nekonzistence barev a variace šarže
- Masterbatch Disperze: Vysoce smykové míchací šneky spárované s inline kolorimetry zajišťují rovnoměrnou distribuci pigmentu.
- Kontrola prostředí: Dílenské podmínky udržujte při 23±2°C a ≤50% vlhkosti, aby se zabránilo absorpci vlhkosti pryskyřice.
Závěr
Vytvoření plastové spony do vlasů odráží vývoj čínské výroby od „řízeného měřítkem“ k dokonalosti „řízené technologií“. Na průsečíku přesného strojírenství, umělé inteligence a materiálové vědy se tradiční výroba forem mění v charakteristický znak pokročilé výroby. Jak se prohlubuje distribuovaná výroba a globální spolupráce, Plastové vlásenky již nebudou omezeny na továrny, ale stanou se uzly spojujícími design, spotřebu a cirkulární ekonomiky. Tato cesta není jen o technickém mistrovství – je to přehodnocení průmyslového myšlení, které dokazuje, že i ty nejmenší nástroje mohou odemknout neomezený potenciál.