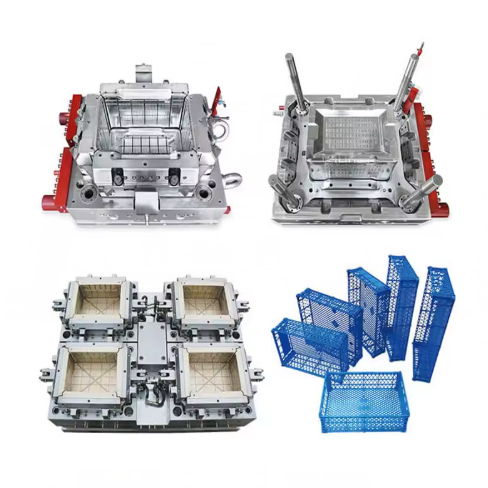
Výběr správné oceli pro formu na ovocné koše je zásadní pro zajištění trvanlivosti, povrchové úpravy a shody s normami bezpečnosti potravin. Pro standardní formy na ovocné koše se preferují předkalené ocelové třídy jako P20 nebo 718H pro jejich vyváženou tvrdost (28–32 HRC) a obrobitelnost, díky čemuž jsou vhodné pro středně velké výrobní série až do 500 000 cyklů. Pokud je vyžadována vyšší přesnost nebo delší životnost formy – například pro složité konstrukce forem na ovocné koše s tenkými stěnami nebo komplexními mřížkovými vzory – je ideální korozivzdorná nerezová ocel jako S136 (45–48 HRC).
Jeho leštěný povrch zabraňuje růstu bakterií, což je klíčový faktor pro aplikace přicházející do styku s potravinami. Pro velkovýrobu nabízí nástrojová ocel H13 (42-48 HRC) vynikající tepelnou vodivost a odolnost proti opotřebení, což snižuje náklady na údržbu při vysokocyklových operacích s formami na ovocné koše.
Parametry procesu formování pro optimální výkon formy na ovocné koše
Dosažení konzistentní kvality při výrobě forem na ovocné koše závisí na přesném řízení parametrů vstřikování. Teplota taveniny polypropylenu (PP), nejběžnějšího materiálu pro ovocné koše, by se měla udržovat mezi 200–230 °C, aby se zajistil správný tok bez degradace. Vstřikovací tlak se obvykle pohybuje v rozmezí 600–800 barů, s udržovacím tlakem 50–70 % vstřikovacího tlaku, aby se zabránilo propadům v tenkostěnných částech formy na ovocné koše. Doba chlazení je kritická – nastavte ji na 15–25 sekund v závislosti na tloušťce stěny – aby se zabránilo deformaci, zatímco teplota formy by se měla udržovat na 40–60 °C pro zlepšení povrchové úpravy.
U forem na ovocné koše se složitou geometrií zkracuje použití systému horkých vtoků dobu cyklu o 15–20 % a minimalizuje plýtvání materiálem, což z něj činí nákladově efektivní volbu pro velkoobjemovou výrobu.
Bezpečnostní normy pro styk s potravinami pro materiály forem na ovocné koše
Dodržování předpisů pro styk s potravinami je pro výrobu forem na ovocné koše nepodstatné. Zvolená ocel musí splňovat normy FDA 21 CFR 177.2600, které omezují extrahovatelné těžké kovy a přísady. Nerezová ocel S136 je obzvláště vhodná, protože neobsahuje žádné toxické prvky a odolává chemickému vyluhování, a to i při vystavení kyselému ovoci. Povrch formy na ovocný koš musí být navíc bez mikroporéz, které by mohly obsahovat bakterie, což vyžaduje povrchovou úpravu Ra ≤ 0.8 μm. Následné kroky zpracování, jako je pasivace nebo elektrolytické leštění, dále zvyšují odolnost proti korozi a zajišťují, že forma na ovocný koš zůstane bezpečná pro styk s potravinami po celou dobu jejího životního cyklu. Pro ověření shody se doporučuje pravidelné testování dle normy ISO 4531:2019, zejména u forem na ovocné koše používaných v komerčním balení potravin.
Techniky povrchové úpravy pro dlouhou životnost plísní na ovocné koše
Povrchová úprava přímo ovlivňuje jak výkon formy na ovocné koše, tak i kvalitu konečného produktu. U standardních forem na ovocné koše je zrcadlové leštění (třída A3) nezbytné pro dosažení hladkého, nepřilnavého povrchu, který zabraňuje hromadění zbytků ovoce a zjednodušuje čištění. U forem vyrábějících texturované ovocné koše může laserové gravírování vytvářet přesné vzory (např. diamantové nebo plátěné povrchy) bez ohrožení strukturální integrity. Tvrdé chromování (tloušťka 5–10 μm) je další možností pro prodloužení životnosti formy na ovocné koše, protože zvyšuje odolnost proti opotřebení o 30–40 % a snižuje tření během vyhazování. V korozivním prostředí, jako jsou formy používané s kyselými čisticími prostředky, nabízí povlak nitridu titanu (TiN) vynikající ochranu, i když zvyšuje počáteční náklady na formu na ovocné koše o 15–20 %.
Úvahy o konstrukčním návrhu pro účinnost formy na ovocné koše
Inovativní konstrukční návrh je klíčem k optimalizaci výkonu formy na ovocné koše. Pro zajištění snadného vyhazování jsou nezbytné úhly sklonu 1–2° na každou stranu, zatímco rovnoměrná tloušťka stěny (2.5–3.5 mm) zabraňuje propadům a deformaci. Žebra by měla být navržena s poměrem výšky k tloušťce 4:1, aby se zvýšila tuhost bez prodloužení doby cyklu. U stohovatelných ovocných košů musí forma obsahovat přesné zámkové prvky, které vyžadují přesné tolerance ±0.05 mm. Kromě toho je důležité umístění chladicích kanálů – kanály by měly být umístěny 15–20 mm od povrchu dutiny a od sebe vzdáleny 30–40 mm, aby se zajistilo rovnoměrné chlazení. U forem na ovocné koše s více dutinami jsou vyvážené systémy vtoků nezbytné pro zajištění rovnoměrného plnění a konzistentní kvality dílů ve všech dutinách.
Pokročilé technologie ve výrobě forem pro ovocné koše
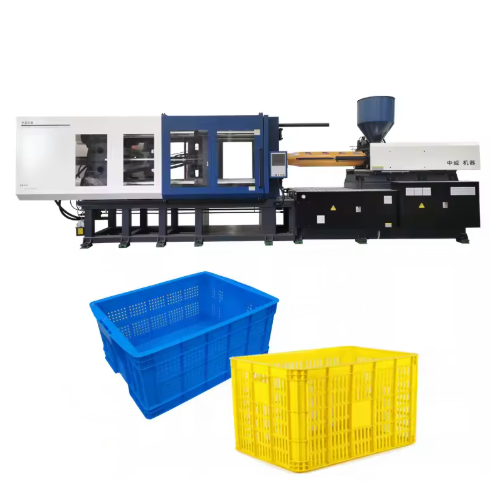
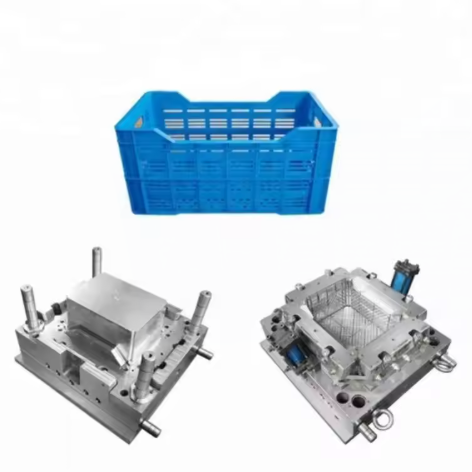
Zavedení 3D tisku způsobilo revoluci v prototypování forem na ovocné koše a umožnilo rychlou iteraci složitých návrhů za zlomek tradičních nákladů. Přímé laserové spékání kovů (DMLS) dokáže vytvořit konformní chladicí kanály, které zkracují dobu cyklu až o 30 % ve srovnání s konvenčním obráběním. Software pro počítačem podporované inženýrství (CAE), jako je Moldflow, je nyní standardem pro simulaci toku taveniny a predikci potenciálních vad ve formě na ovocné koše, čímž se snižuje počet iterací metodou pokus-omyl. U velkoobjemové výroby zvyšuje integrace automatizace – včetně robotického odstraňování dílů a kontroly kvality přímo na lince – efektivitu a snižuje náklady na pracovní sílu. Tyto technologie nejen zlepšují výkon formy na ovocné koše, ale také umožňují výrobcům uspokojit rostoucí poptávku po zakázkových a udržitelných návrzích ovocných košů.
Údržba a péče pro delší životnost formy na ovocné koše
Správná údržba je nezbytná pro maximalizaci životnosti formy na ovocné koše. Denní čištění separačními prostředky pro potraviny zabraňuje hromadění materiálu, zatímco týdenní kontroly by měly kontrolovat známky opotřebení, jako jsou škrábance nebo koroze. Pravidelné mazání vodicích čepů a vyhazovacích systémů snižuje tření a zabraňuje předčasnému selhání. U forem na ovocné koše z nerezové oceli by se měla pasivace provádět každých 50 000 cyklů, aby se zachovala odolnost proti korozi. Pokud se forma na ovocné koše nepoužívá, měla by být skladována v prostředí s řízenou teplotou s inhibitory koroze. Dodržováním těchto postupů mohou výrobci prodloužit životnost formy na ovocné koše na 1–2 miliony cyklů, což výrazně snižuje dlouhodobé výrobní náklady.
Budoucí trendy v inovacích forem na výrobu ovocných košů
Průmysl výroby forem na ovocné koše je připraven na inovace, poháněné trendy udržitelnosti a automatizace. Stále častěji se používají biologicky odbouratelné materiály, jako je PLA, což vyžaduje konstrukce forem, které umožňují nižší teploty zpracování (170–190 °C) a rychlejší chlazení. Objevují se inteligentní formy vybavené senzory pro monitorování teploty, tlaku a opotřebení v reálném čase, což umožňuje prediktivní údržbu a zkracuje prostoje. Posun směrem k principům cirkulární ekonomiky navíc podporuje vývoj modulárních forem na ovocné koše, které lze překonfigurovat pro různé designy, čímž se snižují náklady na odpad a výrobní náklady. S rostoucí poptávkou spotřebitelů po ekologických a přizpůsobitelných ovocných koších budou muset výrobci investovat do flexibilních a udržitelných řešení forem na ovocné koše, aby zůstali konkurenceschopní.
Závěrem lze říci, že úspěšný návrh a výroba formy na ovocné koše vyžaduje holistický přístup, který integruje materiálovou vědu, procesní inženýrství a dodržování předpisů. Výběrem správné oceli, optimalizací procesních parametrů a využitím pokročilých technologií mohou výrobci vyrábět vysoce kvalitní formy na ovocné koše, které splňují požadavky moderního balení potravin a zároveň zajišťují bezpečnost a efektivitu. S vývojem odvětví bude neustálá inovace v oblasti materiálů a designu klíčem k uvolnění nových možností na trhu s formami na ovocné koše.