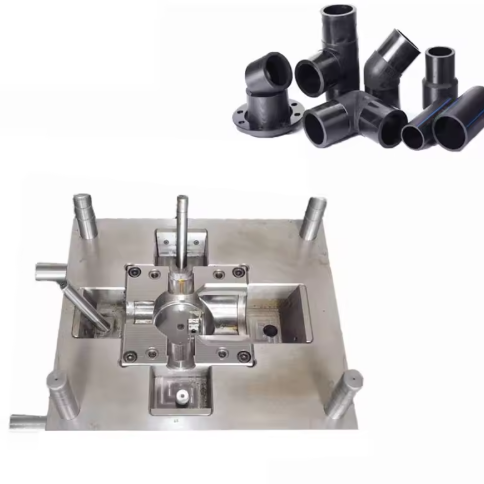
Pochopení oceli 45# při výrobě forem pro tvarovky s oblouky
Ocel 45# se stala základním materiálem pro výrobu forem pro úhlově tvarované spoje a nabízí jedinečnou rovnováhu mezi mechanickými vlastnostmi, nákladovou efektivitou a obrobitelností. Vzhledem k tomu, že globální trh s formami pro automobilový průmysl nadále roste složenou roční mírou růstu 6.11 % a do roku 2033 dosáhne odhadovaných 79.4 miliard USD, výrobci se stále více obracejí na tuto středně uhlíkovou ocel pro její všestrannost při výrobě vysoce přesných součástí úhlových spojů. Popularita tohoto materiálu pramení z jeho schopnosti odolávat přísným požadavkům procesů vstřikování plastů a zároveň si zachovat rozměrovou stabilitu a kvalitu povrchové úpravy.
Výběr oceli třídy 45# pro formy s úhlovými tvarovkami je obzvláště výhodný díky jejímu mírnému obsahu uhlíku (0.42–0.50 %), který umožňuje výrazné zlepšení tvrdosti a pevnosti tepelným zpracováním bez nadměrné křehkosti. Tato vlastnost ji činí ideální pro výrobu forem, které musí zachovávat přesné tolerance během tisíců vstřikovacích cyklů. Na rozdíl od legovaných ocelí nabízí ocel třídy 45# cenově výhodné řešení pro středně velké výrobní série a dosahuje rovnováhy mezi výkonem a cenovou dostupností, která oslovuje výrobce v automobilovém a instalatérském průmyslu.
Parametry tepelného zpracování pro optimální výkon
Dosažení dokonalé rovnováhy mezi tvrdostí a houževnatostí vyžaduje přesné parametry tepelného zpracování. Optimální proces začíná austenitizací, kdy se ocel zahřeje na 820–860 °C (1508–1580 °F) a udržuje se na této teplotě po dobu 1–2 hodin na každých 25 mm tloušťky průřezu. Tím se zajistí úplná transformace mikrostruktury na austenit a materiál se připraví na následné kalení.
Kalení by se mělo provádět ve vodě nebo oleji, aby se ocel rychle ochladila, obvykle na teploty pod 200 °C (392 °F). Kalení ve vodě sice vytváří vyšší tvrdost, ale zvyšuje riziko deformace, zatímco kalení v oleji nabízí rovnoměrnější chlazení s mírně nižší tvrdostí. U forem s úhlovým tvarováním se obecně preferuje kalení v oleji pro udržení rozměrové stability, což vede k rozsahu tvrdosti 55–60 HRC.
Popouštění je zásadní pro snížení křehkosti a dosažení požadovaných mechanických vlastností. Ocel by měla být popouštěna při teplotě 550–600 °C (1022–1112 °F) po dobu 2–3 hodin, po čemž následuje ochlazení na vzduchu. Tento proces snižuje tvrdost na vhodnějších 28–32 HRC a zároveň zvyšuje houževnatost a rozměrovou stabilitu. Výsledná mikrostruktura se skládá z jemně popouštěného sorbitu, který poskytuje optimální kombinaci odolnosti proti opotřebení a rázové houževnatosti potřebné pro formy s úchyty pro úhlové tvarování.
Správné tepelné zpracování nejen zlepšuje mechanické vlastnosti, ale také zlepšuje obrobitelnost a leštitelnost. To je obzvláště důležité u úhlových forem, kde povrchová úprava přímo ovlivňuje kvalitu vylisovaných dílů. Dobře provedený proces tepelného zpracování zajišťuje, že si forma zachová své přesné rozměry po celou dobu své životnosti, která při správné údržbě může přesáhnout 500 000 cyklů.
Parametry vstřikování forem
Úspěšné využití forem pro úhlová tvarovky vyžaduje pečlivou optimalizaci parametrů vstřikování, aby byla zajištěna jak kvalita dílu, tak i životnost formy. Tepelná vodivost materiálu (přibližně 50 W/m·K) a tepelná kapacita ovlivňují fázi chlazení, takže je nezbytné odpovídajícím způsobem upravit doby cyklu.
Profil teploty vstřikování by měl být přizpůsoben konkrétnímu zpracovávanému termoplastickému materiálu. U běžných materiálů, jako je PP a PVC používaných v úhlových tvarovkách, se teploty válce obvykle pohybují v rozmezí 180–230 °C (356–446 °F). Teplota formy, řízená chladicím systémem, by měla být udržována v rozmezí 40–80 °C (104–176 °F), aby se zajistil správný tok a tuhnutí. Toto teplotní rozmezí pomáhá předcházet předčasnému tuhnutí a zároveň snižuje vnitřní pnutí ve výlisku.
Vstřikovací tlak je dalším kritickým parametrem s doporučenými hodnotami mezi 80-120 MPa (11 600-17 400 psi) pro většinu aplikací s kolenními spoji. Tento tlak musí být dostatečný k úplnému naplnění dutiny formy a zároveň se musí zabránit nadměrnému namáhání součástí formy. Rychlost vstřikování by měla být nastavena tak, aby zajistila plynulý tok bez vzniku vad způsobených smykem, obvykle v rozmezí 50-100 mm/s.
Pro udržení rozměrové přesnosti u úhlových tvarovek jsou obzvláště důležité přítlak a doba udržení. Přítlak udržení 60–90 % vstřikovacího tlaku, aplikovaný po dobu 10–20 sekund, pomáhá kompenzovat smrštění materiálu. Doba chlazení, která tvoří většinu cyklu, by měla být optimalizována na základě tloušťky dílu a u standardních úhlových tvarovek se obvykle pohybuje v rozmezí 20–40 sekund.
Správné nastavení parametrů nejen zajišťuje kvalitu dílu, ale také minimalizuje opotřebení formy. Nadměrný tlak nebo teplota mohou urychlit degradaci formy, zatímco nedostatečné chlazení může vést k rozměrovým nekonzistencím. Pečlivou kontrolou těchto parametrů mohou výrobci maximalizovat jak kvalitu dílu, tak životnost formy a plně využít potenciál výroby úhlových spojů.
Úvahy o návrhu struktury formy
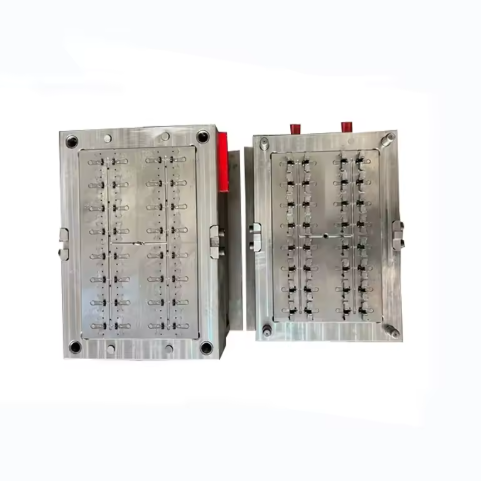
Navrhování forem s úhlovým uchycením vyžaduje pečlivou pozornost věnovanou konstrukčním detailům, které zajišťují jak efektivitu výroby, tak kvalitu dílu. Základna formy by měla být konstruována s dostatečnou tuhostí, aby odolala vstřikovacím tlakům, obvykle s využitím standardizovaných komponent základny formy, aby byla zajištěna kompatibilita a sníženy náklady. Dutina a jádro, obrobené z oceli, musí mít správné úhly sklonu (obvykle 1–3°), aby se usnadnilo vyhození dílu a zabránilo se poškození formy i vstřikovaného komponentu.
Návrh chladicího systému je zásadní pro udržení konzistentní kvality dílů a doby cyklu. U úhlových spojů by měla být pro zajištění rovnoměrného odvodu tepla použita kombinace rovných a konformních chladicích kanálů. Chladicí kanály by měly být umístěny 15–20 mm od povrchu dutiny, o průměru 8–12 mm a uspořádány tak, aby kopírovaly obrys kolena, a minimalizovaly tak teplotní výkyvy. Tento konstrukční přístup pomáhá snížit deformaci a zajišťuje rozměrovou stabilitu hotového dílu.
Systém vtoků pro formy s kolenním tvarem by měl být pečlivě navržen, aby se minimalizovaly stopy po proudění a zajistilo se úplné naplnění. Běžně se používají okrajové nebo podmořské vtoky, umístěné tak, aby umožňovaly vyvážený tok do dutiny. Velikost vtoku by měla být úměrná tloušťce dílu, obvykle o průměru 0.5–1.5 mm, aby se regulovala rychlost proudění a pokles tlaku. U složitých geometrií kolen může být pro zajištění rovnoměrného plnění a snížení vnitřního napětí zapotřebí více vtoků.
Konstrukce vyhazovacího systému musí zohledňovat zakřivené povrchy úhlových spojů. Často se používá kombinace vyhazovacích kolíků a vyhazovacích objímek, které jsou umístěny tak, aby zajistily rovnoměrnou vyhazovací sílu a zabránily deformaci dílu. Vyhazovací kolíky by měly být umístěny v oblastech s dostatečnou tloušťkou dílu, obvykle o průměru 8–12 mm, a uspořádány tak, aby se vyhazovací síla rovnoměrně rozložila po povrchu dílu.
Forma by měla být nakonec vybavena vhodným odvětráváním, které umožní únik zachyceného vzduchu během vstřikování. Odvětrávání, obvykle hluboké 0.01–0.03 mm a široké 5–10 mm, by mělo být umístěno v nejvzdálenějších bodech od vtoku a v oblastech, kde je pravděpodobné zachycení vzduchu, například v rozích kolena. Správné odvětrávání zabraňuje vzniku stop po spálení a zajišťuje úplné vyplnění dutiny formy.
Průmyslové standardy a kontrola kvality
Výroba forem pro úhlový spoj vyžaduje dodržování přísných průmyslových norem, aby byla zajištěna kvalita a výkonnost výrobku. Forma musí splňovat požadavky systému managementu jakosti ISO 9001:2015, které zahrnují procesy návrhu, výroby a testování. To zahrnuje dokumentaci všech výrobních kroků, od výběru materiálu až po konečnou kontrolu, a zajišťuje tak sledovatelnost a konzistenci.
Rozměrová přesnost je kritickým aspektem výroby forem pro úhlový tvar. Forma by měla být vyrobena s tolerancemi ±0.02 mm pro kritické rozměry, aby se zajistilo, že výlisky splňují požadované specifikace. Této úrovně přesnosti se obvykle dosahuje CNC obráběním a EDM procesy, po nichž následuje důkladná kontrola pomocí souřadnicových měřicích strojů (CMM).
Požadavky na povrchovou úpravu forem s úhlovými spoji jsou definovány průmyslovými normami, jako jsou klasifikace povrchové úpravy forem SPI/SPE. Pro většinu aplikací je vyžadována povrchová úprava SPI B-1 nebo lepší, což odpovídá drsnosti povrchu (Ra) 0.4–0.8 μm. Tato úroveň povrchové úpravy zajišťuje správné uvolnění odlitku a minimalizuje potřebu sekundárních operací.
Certifikace materiálu je dalším důležitým aspektem kontroly kvality. Ocel použitá při výrobě forem by měla být doprovázena certifikátem materiálu (EN 10204 3.1) ověřujícím její chemické složení a mechanické vlastnosti. Tato dokumentace zajišťuje, že materiál splňuje požadované normy pro kalitelnost a obrobitelnost.
Konečně, testování a validace forem jsou nezbytné pro zajištění jejich výkonu. Forma by měla projít řadou zkušebních jízd za výrobních podmínek, přičemž výsledné díly by měly být kontrolovány z hlediska rozměrové přesnosti, kvality povrchu a mechanických vlastností. Tento proces validace pomáhá identifikovat jakékoli konstrukční nebo výrobní problémy před zahájením výroby v plném rozsahu a zajišťuje, že forma bude spolehlivě fungovat ve výrobním prostředí.
Závěr: Maximalizace výkonu forem pro úhlové tvarovky
Použití v úhlových formách představuje rovnováhu mezi výkonem, cenovou efektivitou a vyrobitelností, které je u jiných materiálů obtížné dosáhnout. Pečlivou kontrolou parametrů tepelného zpracování mohou výrobci přizpůsobit vlastnosti materiálu specifickým požadavkům každé aplikace a zajistit tak optimální tvrdost, houževnatost a odolnost proti opotřebení.
Parametry vstřikování musí být optimalizovány tak, aby fungovaly v souladu s vlastnostmi a zajistily tak jak kvalitu dílu, tak i dlouhou životnost formy. To zahrnuje pečlivou kontrolu teploty, tlaku a doby cyklu, aby se minimalizovalo namáhání formy a zároveň se vyráběly konzistentní, vysoce kvalitní úhlové tvarovky.
Návrh konstrukce formy hraje klíčovou roli v maximalizaci výkonu. Začleněním správných systémů chlazení, vtokování a vyhazování mohou výrobci zajistit efektivní výrobu a konzistentní kvalitu dílů. Dodržování průmyslových standardů a přísných postupů kontroly kvality dále zajišťuje, že formy splňují nejvyšší požadavky na přesnost a spolehlivost.
S neustálým vývojem automobilového a instalatérského průmyslu se pravděpodobně bude jeho využití ve formách s úhlovými spoji zvyšovat, a to díky jeho všestrannosti a cenové efektivitě. Dodržováním pokynů uvedených v této příručce mohou výrobci plně využít potenciál tohoto materiálu a vyrábět formy, které nabízejí vynikající výkon a hodnotu pro širokou škálu aplikací.
V odvětví, kde jsou přesnost a spolehlivost prvořadé, vyniká jako materiál, který dokáže splnit výzvy moderní výroby úhlových tvarovek. Jeho jedinečná kombinace vlastností, při správném využití prostřednictvím pečlivého tepelného zpracování, návrhu forem a řízení procesu, z něj činí vynikající volbu pro výrobce, kteří hledají rovnováhu mezi výkonem a náklady ve svých operacích s výrobou forem.
Často kladené otázky – Formy na tvarovky s úhlem
Q1: K čemu se používají formy na tvarovky s úhlem?
A1: Formy na tvarovky pro kolena se používají k výrobě tvarovek pro kolena s vysokou rozměrovou přesností a pevností.
Q2: Které materiály jsou vhodné pro formy na tvarování kolen?
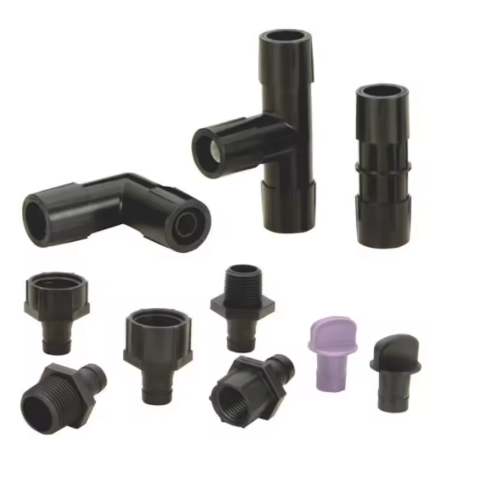
A2: Formy na úhlové tvarovky mohou být navrženy pro PVC, PP, PE, ABS a další termoplastické materiály.
Q3: Lze přizpůsobit formy na tvarovky kolen?
A3: Ano, formy na tvarovky s úhlem lze přizpůsobit úhlu, průměru, počtu dutin a struktuře formy.
Q4: Jaké úhly loktů lze vyrobit pomocí forem na tvarovky loktů?
A4: Formy na úhlové tvarovky běžně podporují úhly 45°, 90° a další přizpůsobené úhly úhlů.
Q5: Jsou formy na úhlové tvarovky vhodné pro velkoobjemovou výrobu?
A5: Ano, formy na úhlové tvarovky jsou navrženy pro stabilní, efektivní a dlouhodobou hromadnou výrobu.