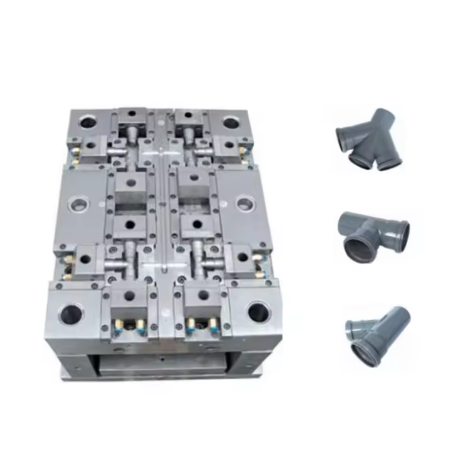
اختيار المواد لقوالب أنابيب حرف T
يُعدّ اختيار الفولاذ المناسب لقوالب الأنابيب على شكل حرف T قرارًا بالغ الأهمية، إذ يؤثر بشكل مباشر على كفاءة الإنتاج وجودة القطع وتكاليف الأدوات الإجمالية. يجب أن يوازن الفولاذ المثالي للقالب بين مقاومة التآكل والمتانة وسهولة التشغيل، مع تحمّله الظروف القاسية لدورات قولبة الحقن.
تُعدّ أنواع الفولاذ المُقسّى مسبقًا ، مثل 718H وNAK80، خيارات شائعة لقوالب أنابيب التوصيل ذات الشكل T للأغراض العامة. توفر هذه المواد توازنًا جيدًا في الخواص الميكانيكية، حيث تتراوح صلابتها بين 30 و45 HRC، مما يجعلها مناسبة لعمليات الإنتاج متوسطة الحجم التي تصل إلى 500,000 دورة. يضمن تركيبها المجهري المتجانس أداءً ثابتًا وخصائص تشغيل قابلة للتنبؤ، وهو أمر ضروري للحفاظ على دقة الأبعاد المطلوبة في وصلات الأنابيب.
في الإنتاج بكميات كبيرة أو عند معالجة المواد الكاشطة، توفر أنواع الفولاذ عالية الصلابة مثل H13 (DIN 1.2344) وS136 (DIN 1.2083) مقاومة فائقة للتآكل. يمكن معالجة هذه المواد حراريًا لتصل صلابتها إلى 50-55 HRC، وتوفر مقاومة ممتازة للإجهاد الحراري، وهي خاصية بالغة الأهمية عند تشكيل مواد مثل البولي بروبيلين المقوى بالألياف الزجاجية، والذي يُستخدم عادةً في صناعة الأنابيب. كما يوفر الفولاذ S136 مقاومة استثنائية للتآكل، مما يجعله مثاليًا للقوالب التي تتطلب معايير دقيقة لتشطيب السطح، أو عند استخدام الراتنجات المسببة للتآكل.
ينبغي عند اختيار فولاذ الأدوات مراعاة نوع البلاستيك المستخدم في عملية التشكيل. فعلى سبيل المثال، عند معالجة البولي فينيل كلوريد (PVC)، الذي يُطلق حمض الهيدروكلوريك المُسبب للتآكل أثناء التشكيل، يُنصح باستخدام أنواع الفولاذ المقاوم للتآكل مثل الفولاذ المقاوم للصدأ 2316 أو 420 لمنع التلف المبكر للقالب. كما أن تزايد استخدام البلاستيك الحيوي والمُعاد تدويره ذي المحتوى العالي من الحشوات يستلزم اختيارًا دقيقًا للمواد لضمان عمر أطول للقالب.
معايير عملية قولبة الحقن لأنابيب على شكل حرف T
تُشكّل عملية قولبة الحقن لأنابيب حرف T تحديات فريدة نظرًا لشكلها الهندسي المعقد الذي يتضمن ثلاثة قنوات متقاطعة. ويتطلب تحقيق سماكة جدار موحدة ومنع العيوب مثل خطوط اللحام وعلامات الانكماش تحكمًا دقيقًا في معايير القولبة وتقنيات معالجة متطورة.
يُعدّ التحكم بدرجة حرارة القالب أمرًا بالغ الأهمية في تصنيع أنابيب التوصيل الثلاثية. وتتيح أنظمة التبريد المتوافقة، التي تُصنع غالبًا باستخدام الطباعة ثلاثية الأبعاد، توزيعًا متجانسًا لدرجة الحرارة حول الشكل الهندسي المعقد للوصلة الثلاثية. تُقلل هذه التقنية أوقات دورة الإنتاج بنسبة تصل إلى 30% مع تقليل التشوه في القطعة النهائية إلى أدنى حد. بالنسبة لمواد مثل البولي بروبيلين والبولي إيثيلين، تتراوح درجات حرارة القالب المثلى عادةً بين 40 و80 درجة مئوية، وذلك حسب النوع المحدد وخصائص القطعة المطلوبة.
يجب معايرة سرعة الحقن وضغطه بدقة لملء فروع الوصلة الثلاثية الثلاثة بشكل متجانس. تُستخدم عادةً أنظمة حقن متعددة المراحل، حيث تبدأ بمعدلات تعبئة بطيئة لمنع التدفق النفاث، ثم تزداد السرعة لضمان ملء التجويف بالكامل. يُعد ضغط التعبئة بالغ الأهمية في منطقة تقاطع الوصلة الثلاثية، حيث يميل تراكم المادة، مما يتطلب تحكمًا دقيقًا في الضغط لتجنب الإجهاد المتبقي الزائد وعلامات الانكماش.
توفر تقنيات التشكيل المتقدمة ، مثل التشكيل بالحقن بمساعدة الغاز، فوائد كبيرة في إنتاج أنابيب التوصيل الثلاثية. فمن خلال حقن غاز النيتروجين في أكثر أجزاء القطعة سمكًا، يستطيع المصنّعون تقليل استهلاك المواد بنسبة تصل إلى 20%، مع التخلص من علامات الانكماش وتحسين ثبات الأبعاد. وتُعد هذه التقنية فعّالة بشكل خاص لأنابيب التوصيل الثلاثية ذات الأقطار الكبيرة، حيث يوفر توفير المواد وتقليل الوزن مزايا اقتصادية كبيرة.
أصبحت برامج محاكاة العمليات ضرورية في تطوير قوالب أنابيب التوصيل. يساعد تحليل تدفق القالب على تحديد مشاكل التعبئة المحتملة، ومواقع فخاخ الهواء، ومواقع خطوط اللحام قبل تصنيع القالب. تستطيع أدوات المحاكاة الحديثة التنبؤ بدقة باتجاه الألياف في المواد المقواة، مما يسمح للمهندسين بتحسين مواقع البوابات ومعايير المعالجة لضمان السلامة الهيكلية للجزء النهائي.
معايير الصناعة ومراقبة الجودة
يجب أن تلتزم قوالب أنابيب التوصيل الثلاثية بمعايير صناعية صارمة لضمان إنتاج وصلات أنابيب آمنة وموثوقة وقابلة للتبديل. وتشمل هذه المعايير كل شيء بدءًا من اختيار المواد وحتى التفاوتات الأبعاد ومتطلبات الأداء.
تُحدد المعايير الدولية، مثل ISO 15493 لأنظمة الأنابيب البلاستيكية وASTM D2466 لوصلات الأنابيب الحرارية البلاستيكية، المتطلبات الأساسية لتصميم القوالب وإنتاجها. وتُحدد هذه المعايير الأبعاد الحرجة، ومعدلات الضغط، وبروتوكولات الاختبار التي تؤثر بشكل مباشر على اعتبارات تصميم القوالب، مثل توحيد سُمك الجدار وزوايا السحب.
تُعدّ الدقة البُعدية أساسية في تصنيع أنابيب التوصيل الثلاثية، حيث تتراوح التفاوتات النموذجية بين ±0.1 مم و ±0.3 مم تبعًا لحجم الأنبوب. ولتحقيق هذه التفاوتات الدقيقة، يستخدم صانعو القوالب تقنيات تشغيل دقيقة، بما في ذلك الطحن باستخدام الحاسوب (CNC) خماسي المحاور والقطع الكهربائي السلكي (EDM)، والتي تُتيح دقة موضعية تصل إلى ±0.005 مم. كما تُستخدم آلات قياس الإحداثيات (CMM) المزودة بإمكانيات المسح الليزري للتحقق من أبعاد القالب قبل الإنتاج، لضمان مطابقته لمواصفات التصميم.
تُعدّ شهادات المواد عنصرًا أساسيًا في مراقبة الجودة. يجب أن تستوفي فولاذات القوالب معايير محددة، مثل معيار DIN EN 10025 للفولاذ الإنشائي، أو معايير AISI/SAE لفولاذات الأدوات. ينبغي على الموردين تقديم شهادات المواد التي تتضمن التركيب الكيميائي، وسجلات المعالجة الحرارية، والخواص الميكانيكية. تُعدّ هذه الوثائق ضرورية لضمان إمكانية التتبع، ولضمان أداء القالب كما هو متوقع أثناء الإنتاج.
تُعدّ إجراءات التحقق والاختبار ضرورية لضمان إنتاج قوالب أنابيب التوصيل الثلاثية لأجزاء تلبي متطلبات الأداء. يشمل تأهيل القالب عادةً إنتاج عينات تخضع لاختبارات الضغط، والفحص البُعدي، وتحليل خصائص المواد. ثم يُطبّق التحكم الإحصائي في العمليات (SPC) أثناء الإنتاج لمراقبة المعايير الحرجة والحفاظ على جودة متسقة.
معالجة السطح والتشطيب
تؤثر جودة سطح قوالب الأنابيب الثلاثية بشكل مباشر على المظهر الجمالي للأجزاء المصبوبة وعلى خصائص أداء القالب. وتعزز المعالجة السطحية المناسبة مقاومة التآكل، وتقلل الاحتكاك، ويمكنها إطالة عمر القالب بشكل ملحوظ.
تُعدّ عمليات التلميع والتشكيل من العمليات الأساسية في قوالب أنابيب حرف T. بالنسبة للأسطح الظاهرة، قد يتطلب الأمر تلميعًا فائقًا (حتى مستوى SPI A-3) لتحقيق الجودة الجمالية المطلوبة. أما بالنسبة للأسطح الوظيفية، فيمكن تطبيق تشكيلات محددة للتحكم في خصائص التدفق أو إخفاء العيوب الطفيفة. تتيح تقنية التشكيل بالليزر تحكمًا دقيقًا في أنماط الأسطح، وهو أمر مفيد بشكل خاص لإنشاء أسطح مانعة للانزلاق أو تقليل الوهج في التطبيقات الظاهرة.
توفر تقنيات الطلاء الصلب فوائد كبيرة لقوالب أنابيب التوصيل الثلاثية. إذ يمكن لطلاءات الترسيب الفيزيائي للبخار (PVD) مثل TiN وTiCN وCrN أن تزيد من صلابة السطح بنسبة 200-300% مع تقليل معامل الاحتكاك. وتُعد هذه الطلاءات فعالة بشكل خاص عند تشكيل المواد المقواة بالألياف الزجاجية، حيث تقلل من التآكل وتطيل عمر القالب بمقدار 2-3 أضعاف مقارنةً بالفولاذ غير المطلي.
تُعدّ الحماية من التآكل ضرورية للقوالب المستخدمة مع الراتنجات المسببة للتآكل أو في البيئات عالية الرطوبة. توفر معالجات التخميل لقوالب الفولاذ المقاوم للصدأ، والطلاء الكيميائي بالنيكل، والطلاءات المتخصصة مثل زيلان، مقاومة فعالة للتآكل. أما بالنسبة للقوالب التي تعالج مادة PVC أو غيرها من المواد المسببة للتآكل، فإن الطلاء الكيميائي بالنيكل مع محتوى فسفوري يزيد عن 10% يوفر حماية ممتازة ضد التآكل الكيميائي.
تلعب عوامل الفصل ومُعدِّلات السطح دورًا هامًا في عملية التشكيل. يمكن لطلاءات الفصل شبه الدائمة أن تُقلل من أوقات دورة الإنتاج عن طريق الحد من التصاق الأجزاء وتقليل الحاجة إلى التنظيف المتكرر. وتُعد هذه الطلاءات ذات قيمة خاصة للوصلات المعقدة ذات الشكل الثلاثي حيث يصعب تحقيق فصل متجانس.
اعتبارات التصميم الهيكلي
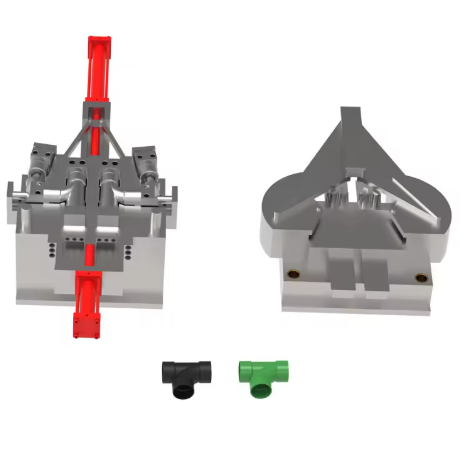
يجب أن يوازن التصميم الهيكلي لقوالب الأنابيب على شكل حرف T بين الوظائف وسهولة التصنيع والفعالية من حيث التكلفة، مع ضمان جودة متسقة للأجزاء. وتُوجّه عدة مبادئ تصميمية أساسية عملية تطوير هياكل فعّالة لقوالب الأنابيب على شكل حرف T.
يؤثر تصميم البوابات وقنوات التوزيع بشكل كبير على جودة أنابيب التوصيل الثلاثية. وتُفضّل أنظمة القنوات الساخنة بشكل متزايد لقوالب أنابيب التوصيل الثلاثية لأنها تُزيل خطوط اللحام من خلال السماح بملء الفروع الثلاثة في وقت واحد. ويمكن لبوابات الصمامات المتسلسلة تحسين أنماط الملء بشكل أكبر، من خلال التحكم في ترتيب دخول المعدن المنصهر إلى كل فرع لتقليل فرق الضغط وضمان تعبئة متجانسة.
يجب أن يراعي تصميم نظام الطرد الشكل الهندسي المعقد للوصلة الثلاثية. تُستخدم عادةً صفائح التجريد أو قاذفات الأكمام لأجزاء الأنابيب الرئيسية، بينما قد تكون آليات الرفع ضرورية للتجاويف في مناطق التفرع. يجب أن يطبق نظام الطرد قوة منتظمة لمنع تشوه الأجزاء، لا سيما في الأجزاء ذات الجدران الرقيقة الشائعة في العديد من تطبيقات الأنابيب.
يُعدّ تبريد القوالب عاملاً حاسماً في كفاءة إنتاج أنابيب التوصيل الثلاثية وجودة القطع. تضمن قنوات التبريد المتوافقة مع شكل فروع التوصيل الثلاثي توزيعاً متجانساً للحرارة، مما يقلل من زمن دورة الإنتاج ويحد من التشوه. بالنسبة لأنابيب التوصيل الثلاثية ذات الأقطار الكبيرة، يمكن لحشوات نحاس البريليوم في مناطق التبريد الحرجة أن تُحسّن معدلات نقل الحرارة بشكل ملحوظ.
يتطلب اختيار خط الفصل دراسة متأنية في قوالب أنابيب حرف T. يقلل الموضع الأمثل لخط الفصل من الزوائد ويبسط عملية بناء القالب مع ضمان إخراج المنتج بشكل صحيح. في بعض الحالات، قد تتطلب الأشكال الهندسية المعقدة لحرف T قوالب متعددة الأجزاء مزودة بمكونات منزلقة لاستيعاب التجاويف أو الميزات المعقدة.
ينبغي تطبيق مبادئ التصميم المراعي لسهولة التصنيع في جميع مراحل تطوير القوالب. ويشمل ذلك تبسيط هندسة القالب قدر الإمكان، وتوحيد المكونات لخفض التكاليف، وضمان سهولة الوصول للصيانة والإصلاح. تُسهّل أنظمة التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM) الحديثة تحسين التصميم، مما يسمح للمهندسين بمحاكاة أداء القالب وتحديد المشكلات المحتملة قبل بدء التصنيع.
الاتجاهات المستقبلية في تكنولوجيا قوالب الأنابيب على شكل حرف T
يشهد قطاع قوالب أنابيب التوصيل على شكل حرف T تطوراً مستمراً بفضل التقدم في المواد وتقنيات التصنيع ومتطلبات الاستدامة. وتساهم عدة اتجاهات ناشئة في تشكيل مستقبل تصميم وإنتاج هذه القوالب.
تُحدث الطباعة ثلاثية الأبعاد ثورةً في إنتاج قوالب أنابيب التوصيل. إذ تُمكّن تقنية التلبيد الليزري المباشر للمعادن (DMLS) وغيرها من تقنيات الطباعة ثلاثية الأبعاد من إنشاء قنوات تبريد معقدة ومتوافقة، كان من المستحيل سابقًا إنشاؤها باستخدام عمليات التصنيع التقليدية. تُقلل هذه التقنية أوقات دورات الإنتاج بنسبة تصل إلى 40%، مع تحسين جودة الأجزاء من خلال تبريد أكثر تجانسًا.
تكتسب تقنيات القوالب الذكية رواجاً متزايداً في الصناعة. إذ تُمكّن المستشعرات المدمجة في القوالب من مراقبة درجة الحرارة والضغط والتآكل في الوقت الفعلي، مما يوفر بيانات قيّمة لتحسين العمليات والصيانة التنبؤية. وتتيح هذه التقنية صيانة القوالب بشكل استباقي، مما يقلل من فترات التوقف غير المخطط لها ويطيل عمر القالب.
تكتسب ممارسات التصنيع المستدامة أهمية متزايدة في إنتاج قوالب أنابيب التوصيل الثلاثية. ويساهم استخدام الفولاذ المعاد تدويره ومواد التشحيم الحيوية في الحد من الأثر البيئي لتصنيع القوالب. إضافةً إلى ذلك، تتوافق تصاميم القوالب التي تقلل من استخدام المواد واستهلاك الطاقة أثناء الإنتاج مع التركيز المتزايد على الاستدامة في صناعة البلاستيك.
تُساهم المواد المتقدمة في توسيع إمكانيات قوالب الأنابيب على شكل حرف T. توفر فولاذات الأدوات النانوية المركبة مقاومةً محسّنةً للتآكل وتوصيلًا حراريًا أفضل مقارنةً بالمواد التقليدية. تسمح هذه المواد المتقدمة بزيادة مدة الإنتاج وتحسين جودة الأجزاء، لا سيما عند معالجة الراتنجات الكاشطة أو ذات درجات الحرارة العالية.
تُحدث مفاهيم الرقمنة والصناعة 4.0 تحولاً جذرياً في إنتاج قوالب أنابيب التوصيل. تسمح النماذج الرقمية للقوالب بإجراء اختبارات افتراضية وتحسينات قبل الإنتاج الفعلي، مما يقلل من وقت التطوير وتكاليفه. تربط أنظمة إدارة البيانات المتكاملة بيانات التصميم والتصنيع والإنتاج، مما يُمكّن من التحسين المستمر والاستجابة السريعة لمتطلبات السوق المتغيرة.
مع استمرار تطور صناعة أنابيب التوصيل الثلاثية، يجب على مصنعي القوالب مواكبة هذه التطورات التكنولوجية للحفاظ على قدرتهم التنافسية. ومن خلال تبني مواد جديدة، وعمليات تصنيع متطورة، وتقنيات رقمية حديثة، يستطيع منتجو قوالب أنابيب التوصيل الثلاثية تقديم قوالب ذات جودة أعلى وكفاءة أكبر تلبي الاحتياجات المتغيرة لصناعة الأنابيب العالمية.