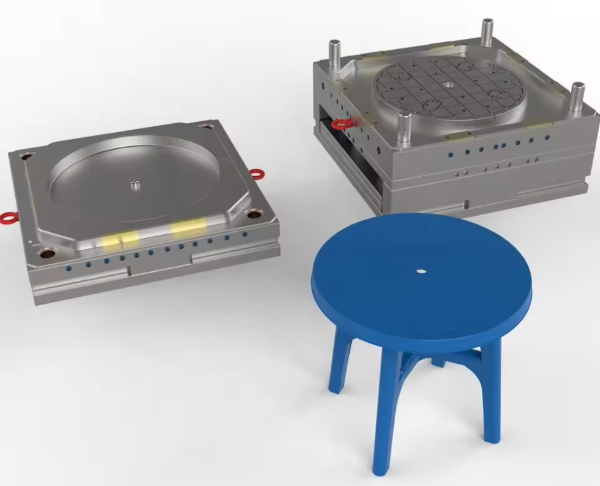
تُمثل قوالب المقاعد المستديرة فئة متخصصة من قوالب حقن البلاستيك التي تتطلب توازنًا دقيقًا بين سلامة الهيكل وكفاءة المواد واقتصاد التصنيع. يوضح هذا الدليل الفني معايير اختيار فولاذ القالب، واعتبارات التصميم، ومعايير الإنتاج المُحسّنة خصيصًا لتصنيع المقاعد المستديرة. مع تزايد الطلب العالمي على قوالب الأثاث التجاري بمعدل نمو سنوي مركب يبلغ 4.7%، أصبحت الحاجة إلى حلول فولاذية مخصصة للتطبيقات ملحة بشكل متزايد.
اختيار المواد ومعايير الأداء
الفولاذ المقسّى مسبقًا 718H
سيناريو التطبيق:التجويف الرئيسي واللب للمقاعد المستديرة متعددة الأغراض
معلمات الأداء:
- الصلابة: 32-36 HRC (مُصلَّبة مسبقًا)
- الاستقرار الأبعادي: ±0.002 مم/م
- قابلية التصنيع: ممتازة للهياكل الأضلاع المعقدة
- عمر القالب: أكثر من 500,000 دورة لمعالجة البولي بروبلين/البولي إيثيلين
المزايا :
- لا يتطلب معالجة حرارية بعد التصنيع
- قابلية تلميع فائقة (يمكن تحقيق اللمسة النهائية SPI #3)
- حل فعال من حيث التكلفة للإنتاج متوسط الحجم (100,000-500,000 وحدة)
- التوازن المثالي بين القوة والمتانة لهياكل الدعم على شكل حرف I
الفولاذ المقاوم للصدأ 2316
سيناريو التطبيق: منزلقات، وأخاديد توجيهية، وإدخالات مقاومة للتآكل
معلمات الأداء:
- الصلابة: 48-50 HRC بعد المعالجة الحرارية
- مقاومة التآكل: اجتاز اختبار رش الملح ISO 9227 (500 ساعة)
- تشطيب السطح: Ra ≤ 0.2 ميكرومتر بعد التلميع
- مقاومة التآكل: أعلى بنسبة 15% من الفولاذ 420 التقليدي
المزايا :
- مقاومة ممتازة لتراكم العفن أثناء فترات الإنتاج الطويلة
- يحافظ على ثبات الأبعاد في البيئات ذات درجات الحرارة العالية (حتى 180 درجة مئوية)
- الاختيار الأمثل للقوالب التي تتطلب دورات تنظيف متكررة
- متوافق مع جميع المواد البلاستيكية الشائعة بما في ذلك الدرجات المملوءة بالزجاج
فولاذ جاهز للمرآة Nak80
سيناريو التطبيق:الأسطح المرئية والمتطلبات الجمالية العالية
معلمات الأداء:
- الصلابة: 37-43 HRC (مُصلَّبة مسبقًا)
- قدرة التلميع: Ra ≤ 0.05 ميكرومتر (اللمسة النهائية SPI #1)
- قابلية التصنيع: أفضل بنسبة 20% من الفولاذ المقاوم للصدأ المارتنسيتي التقليدي
- قوة الغلة: 950 ميجا باسكال
المزايا :
- يزيل الحاجة إلى عمليات التلميع الثانوية
- مثالي للمقاعد ذات الأسطح المزخرفة أو المنقوشة
- يقلل من وقت الدورة بنسبة 15% من خلال تحسين نقل الحرارة
- ممتاز للمكونات المرئية ذات اللمعان العالي دون الحاجة إلى تطبيقات الطلاء
فولاذ العمل الساخن H13
سيناريو التطبيق:أنظمة الجريان الساخن وإدخالات البوابة
معلمات الأداء:
- الصلابة: 44-48 HRC بعد المعالجة الحرارية
- الموصلية الحرارية: 26 واط/(م·ك)
- صلابة ساخنة: 40 HRC عند 500 درجة مئوية
- قوة تحمل الصدمات: 28 جول/سم² (شق على شكل حرف V من شاربي)
المزايا :
- يتحمل الضغوط الحرارية الدورية في تطبيقات الجري الساخن
- يقاوم التشقق في المناطق ذات التدرجات الحرارية الشديدة
- يطيل عمر خدمة العداء الساخن بنسبة 300% مقارنة بفولاذ الأدوات القياسي
- يحافظ على ثبات الأبعاد أثناء دورات التسخين الطويلة
اعتبارات التصميم والتصنيع
أساسيات التصميم الإنشائي
متطلبات تحمل الأحمال :
- هيكل الدعم الأساسي: تصميم تقوية على شكل حرف I بسمك جدار يتراوح بين 3 و5 مم
- تصميم المقطع العرضي: مُحسَّن لسعة حمل ثابتة تبلغ 150 كجم (الانحراف ≤ 2 مم)
- تكوين الضلع: الارتفاع محدود بـ 3 × سمك الجدار، العرض 0.8 × سمك الجدار
- نصف قطر الزاوية: الحد الأدنى 2 مم لتقليل تركيز الإجهاد وتحسين التدفق
المواصفات البُعدية :
- التسامح الكلي: درجة IT8 (±0.05 مم للأبعاد الحرجة)
- التسطيح: ≤ 0.1 مم/م لسطح الجلوس
- التمركز: ≤ 0.03 مم لميزات محاذاة الساق
- زوايا المسودة: 1 درجة للأسطح الرأسية، و3 درجات للمناطق المزخرفة
تصميم مكونات القالب
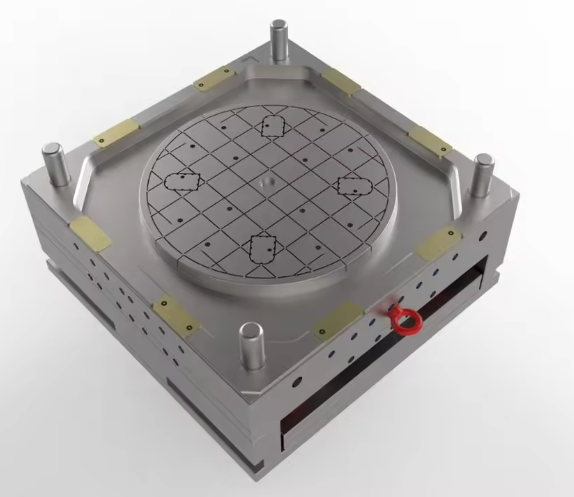
تصميم التجويف واللب :
- يوصى بتكوين تجويف واحد لتحقيق الاتساق الأبعادي
- تخطيط قناة التبريد: متباعدة بالتساوي (30-40 مم) بقطر 8 مم
- معدل تدفق المياه: الحد الأدنى 6 لتر/دقيقة لكل دائرة لضمان التبريد الموحد
- التهوية: فتحات تهوية محيطية (عمق 0.015 مم × عرض 5 مم) عند واجهات التدفق
نظام القذف :
- ترتيب دبوس القذف المتوازن: دبوس واحد لكل 100 سم² من المساحة المتوقعة
- قطر دبوس القذف: 3 مم على الأقل لمنع الانحناء
- قوة زنبرك العودة: 15 نيوتن لكل زنبرك لضمان العودة الإيجابية
- تصميم لوحة التجريد للأسطح المسطحة الكبيرة لمنع التشوه
نظام التوجيه :
- قطر عمود التوجيه: الحد الأدنى 20 مم بطول 100 مم
- خلوص غلاف الدليل: 0.02-0.04 مم لمحاذاة دقيقة
- دبابيس تحديد الموقع: 2 لكل نصف قالب (القطر 12 مم، التفاوت H7/g6)
- ألواح التآكل: عرض 50 مم على طول جميع الواجهات المنزلقة
مواصفات معالجة السطح
التشطيبات الوظيفية :
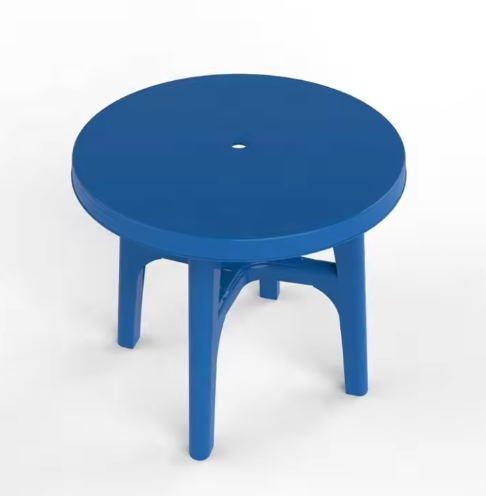
- سطح الجلوس: لمسة نهائية SPI #3 (Ra 0.4μm) مع نسيج دقيق لمقاومة الانزلاق
- أسطح الأرجل: طلاء SPI #4 (Ra 0.8μm) لإخفاء خطوط التدفق
- الميزات الزخرفية: النقش بالليزر متوافق مع الفولاذ 2316
- الحشوات الملولبة: سطح محزز بمسافة 0.5 مم لضمان الترابط الآمن
علاجات خاصة :
- النترتة: عمق العلبة 0.1-0.2 مم لأسطح التآكل (صلابة السطح 50-55 HRC)
- طلاء PVD: TiN (سمك 2 ميكرومتر) لإدخالات البوابة لتقليل التآكل
- التلميع الكهربائي: للأسطح المرئية التي تتطلب أقصى قدر من مقاومة التآكل
- سبائك السطح بالليزر: للتعزيز الموضعي للمناطق ذات الضغط العالي
معلمات عملية الإنتاج
معالجة المواد المحددة
البولي بروبيلين (PP) :
- درجة حرارة الانصهار: 200-230 درجة مئوية (المنطقة 3-4)
- درجة حرارة القالب: 40-60 درجة مئوية
- ضغط الحقن: 70-90 ميجا باسكال
- ضغط التثبيت: 60-70% من ضغط الحقن
- سرعة الحقن: 50-80 مم/ثانية
- وقت التبريد: 15-25 ثانية
البولي إيثيلين عالي الكثافة (HDPE) :
- درجة حرارة الانصهار: 180-210 درجة مئوية
- درجة حرارة القالب: 30-50 درجة مئوية
- ضغط الحقن: 60-80 ميجا باسكال
- ضغط التثبيت: 50-60% من ضغط الحقن
- سرعة الحقن: 60-90 مم/ثانية
- وقت التبريد: 18-28 ثانية
أكريلونيتريل بوتادين ستايرين (ABS) :
- درجة حرارة الانصهار: 220-250 درجة مئوية
- درجة حرارة القالب: 60-80 درجة مئوية
- ضغط الحقن: 80-100 ميجا باسكال
- ضغط التثبيت: 65-75% من ضغط الحقن
- سرعة الحقن: 40-70 مم/ثانية
- وقت التبريد: 20-30 ثانية
البولي بروبيلين المملوء بالألياف الزجاجية (30% ألياف زجاجية) :
- درجة حرارة الانصهار: 210-240 درجة مئوية
- درجة حرارة القالب: 50-70 درجة مئوية
- ضغط الحقن: 90-110 ميجا باسكال
- ضغط التثبيت: 70-80% من ضغط الحقن
- سرعة الحقن: 30-60 مم/ثانية
- وقت التبريد: 25-35 ثانية
تحسين الدورة
معايير دورة المفاتيح :
- إجمالي وقت الدورة: 35-40 ثانية (الهدف: 38 ثانية)
- مرحلة الحقن: 4-6 ثواني
- مرحلة الانتظار: 5-8 ثواني
- مرحلة التبريد: 20-25 ثانية
- فتح/إغلاق القالب: 6-7 ثوانٍ
- وقت القذف: 1-2 ثانية
استراتيجيات التحسين :
- قنوات التبريد المطابقة: تقلل وقت التبريد بنسبة 20-30%
- بوابة الصمامات المتسلسلة: التخلص من خطوط اللحام في المناطق الحرجة
- التحكم في درجة حرارة القالب: دقة ±1 درجة مئوية لضمان الاستقرار الأبعادي
- صب دورة الحرارة السريعة: لمتطلبات السطح من الفئة أ
تدابير مراقبة الجودة
الفحص أثناء العملية :
- التحقق من الأبعاد: فحص CMM لـ 5 عينات لكل تشغيل إنتاج
- التحكم في الوزن: ±2 جرام من التسامح لمراقبة استقرار العملية
- الفحص البصري: فحص 100% تحت إضاءة 1000 لوكس
- تصنيف العيوب: حرج (متعلق بالسلامة)، رئيسي (وظيفي)، ثانوي (جمالي)
التحقق من المواد :
- معدل تدفق الذوبان: اختبار كل دفعة إنتاج (±10% من القيمة الاسمية)
- الكثافة: التحقق باستخدام طريقة أرخميدس
- خصائص الشد: اختبار القسيمة الشهرية (قوة الشد، الاستطالة)
- مقاومة التأثير: اختبار التأثير بالأجهزة عند 23 درجة مئوية و-30 درجة مئوية
التجميع والعمليات الثانوية
اعتبارات إدخال القالب
تصميم الحشوة المعدنية :
- سطح مموج بمسافة 0.5 مم للترابط الميكانيكي
- أدخل التسخين المسبق: 150-200 درجة مئوية لمنع البقع الباردة
- تفاوت وضع الإدخال: ±0.1 مم للمحاذاة الصحيحة
- قوة الاحتفاظ: الحد الأدنى 200 نيوتن لكل إدخال (وفقًا لمعيار ISO 10299)
مواد الإدراج :
- الفولاذ الكربوني: لتطبيقات الأحمال القياسية (مطلي كهربائيًا لمقاومة التآكل)
- الفولاذ المقاوم للصدأ: للتطبيقات الخارجية أو المعرضة للرطوبة
- الألومنيوم: لتقليل الوزن (مع تعزيز الخيط)
- النحاس: لمتطلبات التوصيل الكهربائي
طرق الانضمام
عمليات اللحام :
- اللحام بالموجات فوق الصوتية: تردد 20-30 كيلو هرتز، سعة 0.3-0.5 مم
- لحام الاهتزاز: تردد 120-240 هرتز، سعة 1.5 مم
- لحام اللوحة الساخنة: درجة حرارة اللوحة 220-260 درجة مئوية، قوة 300 نيوتن
- لحام الدوران: 2000-3000 دورة في الدقيقة، وقت اللحام 2-5 ثوانٍ
التثبيت الميكانيكي :
- مثبتات ملولبة: مقاس M4-M6 بخطوة 0.7 مم
- تصميم ملائم للتركيب السريع: تداخل 1.5 مم، زاوية إدخال 45 درجة
- التثبيت بالمسامير: مسامير شبه أنبوبية ذات نطاق قبضة يبلغ قطرها 1.5×
- الترابط اللاصق: مواد لاصقة هيكلية قائمة على الأكريليك (قوة القص ≥ 15 ميجا باسكال)
الصيانة واستكشاف الأخطاء وإصلاحها قالب كرسي دائري
برنامج الصيانة الوقائية
الصيانة اليومية :
- الفحص البصري لأسطح القالب بحثًا عن التآكل أو التلف
- تنظيف قنوات التبريد لمنع تراكم الترسبات
- تزييت أعمدة التوجيه وآليات الانزلاق (مادة تشحيم صالحة للأكل)
- التحقق من إعدادات التحكم في درجة الحرارة
الصيانة الأسبوعية :
- قياس الأبعاد الحرجة (مراقبة التآكل)
- فحص دبابيس القذف بحثًا عن الانحناء أو التآكل
- التحقق من معدلات تدفق وضغوط دائرة التبريد
- فحص نظام الجري الساخن بحثًا عن التسريبات أو التدهور
الصيانة الدورية المجدولة (كل 50,000 دورة) :
- التفكيك والتنظيف الكامل
- استبدال مكونات التآكل (دبابيس القذف، البطانات)
- إعادة تلميع أسطح التجويف واللب
- التحقق من جميع المعلمات الأبعادية
السلامة والامتثال التنظيمي
متطلبات سلامة المواد
الامتثال لمعايير ملامسة الطعام :
- FDA 21 CFR 177.1520 (للبولي بروبيلين، والبولي إيثيلين، والأكريلونيتريل بوتادين ستايرين)
- الاتحاد الأوروبي 10/2011 (المواد والأدوات البلاستيكية)
- GB 4806.7 (المعيار الوطني للصين)
- حدود الهجرة: الهجرة الكلية ≤ 10 ملغ/دسم² (المُحاكي أ، ب، ج، د)
متطلبات القابلية للاشتعال :
- الحد الأدنى لتصنيف UL 94 V-2 للتطبيقات الداخلية
- مؤشر الأكسجين ≥ 24% (ASTM D2863)
- معدل إطلاق الحرارة ≤ 65 كيلو واط/م² (ASTM E1354)
معايير السلامة الميكانيكية
اختبار التحميل :
- الحمل الثابت: 150 كجم مطبق لمدة ساعة واحدة (الانحراف ≤ 2 مم، التثبيت الدائم ≤ 0.5 مم)
- الحمل الديناميكي: 75 كجم يتم تطبيقها عند 5 هرتز لمدة 100,000 دورة
- مقاومة التأثير: تأثير 10J عند 23 درجة مئوية (لا يوجد تشقق أو تشوه دائم)
- اختبار التعب: 100,000 دورة عند حمل 75 كجم (لا يوجد ضرر مرئي)
المقاومة الكيميائية :
- مقاومة مواد التنظيف الشائعة (وفقًا للمعيار ISO 10243)
- استقرار الأشعة فوق البنفسجية: ≤ 20% فقدان لقوة الشد بعد التعرض لمدة 1000 ساعة
- امتصاص الماء: ≤ 0.5% بعد غمر لمدة 24 ساعة (ASTM D570)
- مقاومة البقع: لا تظهر أي بقع مرئية بعد 24 ساعة من ملامسة المواد الغذائية الشائعة
خاتمة
يتطلب تصميم قوالب المقاعد المستديرة موازنة دقيقة بين الأداء الهيكلي وكفاءة التصنيع واختيار المواد لتلبية المتطلبات الصارمة لتطبيقات الأثاث التجاري والسكني. بتطبيق الإرشادات الموضحة في هذا الدليل الفني، يمكن للمصنعين تحقيق أداء مثالي للقالب، وعمر خدمة أطول، وجودة قطع ثابتة.
إن اختيار مواد القوالب المناسبة - 718H للتطبيقات العامة، و2316 لمكونات التآكل، وNak80 لمتطلبات الجمالية العالية، وH13 لأنظمة النفخ الساخن - يوفر حلاً شاملاً لمختلف سيناريوهات الإنتاج. وعند دمجها مع مبادئ التصميم السليمة، ومعايير المعالجة المُحسّنة، ومراقبة الجودة الصارمة، يمكن لهذه المواد أن تحقق أداءً يتجاوز 500,000 دورة مع الحد الأدنى من متطلبات الصيانة.
الأسئلة الشائعة حول قالب البراز المستدير
1. ما هي المواد التي يمكن استخدامها مع قالب الكرسي المستدير؟
يدعم قالب الكرسي المستدير الألياف الزجاجية والبلاستيك والبولي يوريثين والمواد المركبة الأخرى.
2. هل يمكن تخصيص حجم قالب الكرسي المستدير؟
نعم، يمكننا تخصيص القطر والارتفاع والسمك بناءً على متطلبات التصميم الخاصة بك.
3. كم من الوقت يستغرق إنتاج قالب البراز المستدير؟
عادة ما يستغرق الأمر من 15 إلى 25 يومًا، اعتمادًا على تعقيد القالب واللمسة النهائية للسطح.
4. هل تقدمون إنتاجًا نموذجيًا باستخدام قالب الكرسي المستدير؟
نعم، يمكننا عمل عينة لتأكيد الشكل والجودة قبل الإنتاج الضخم.
5. ما هو عمر قالب البراز المستدير؟
مع الصيانة المناسبة، يمكنها توفير آلاف دورات القالب.
6. هل يمكن لقالب الكرسي المستدير أن يدعم أنسجة سطحية مختلفة؟
نعم، تتوفر تأثيرات سطحية لامعة، وغير لامعة، وملمس جلدي، وتأثيرات سطحية مخصصة.