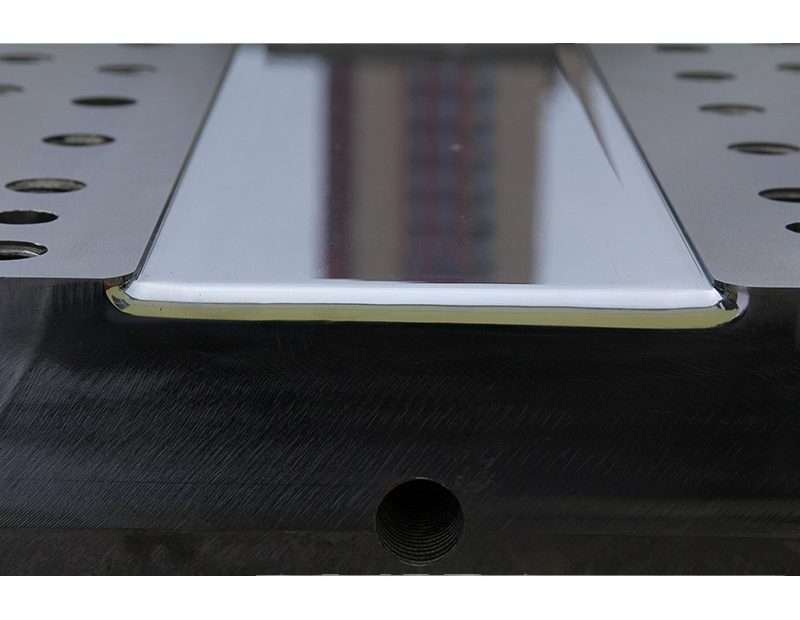
قالب السحب هو جوهر عملية السحب، فهو أداة مصممة بدقة عالية تقوم بتشكيل وضغط ومعالجة مقاطع البوليمر المقوى بالألياف في آنٍ واحد، أثناء سحبها باستمرار عبر تجويفها الساخن. ينتج قالب السحب المصمم جيدًا مقاطع ذات دقة أبعاد تصل إلى ±0.1 مم، ونسبة حجم ألياف تزيد عن 60%، وتشطيبات سطحية أقل من 0.8 ميكرومتر Ra، وذلك أثناء تشغيله على مدار الساعة طوال أيام الأسبوع لعدة أشهر بين عمليات الصيانة. أما القالب المصمم بشكل سيئ فيؤدي إلى تلف المنتج، وانفصال الطبقات، وانقطاعات كارثية أثناء السحب توقف الإنتاج.
يغطي هذا الدليل الهندسي معايير التصميم الحاسمة، واختيار المواد، والإدارة الحرارية، وممارسات الصيانة التي تميز قوالب السحب ذات الجودة الإنتاجية عن فشل النماذج الأولية.
معايير التصميم ومتطلبات الأداء
يجب أن يراعي تصميم تجويف قالب السحب ثلاث ظواهر متميزة: التمدد الحراري لصلب القالب (يزداد التجويف بمقدار 0.1-0.3 مم عند درجة حرارة التشغيل)، وانكماش الراتنج أثناء التصلب (عادةً 5-8% حجميًا للبوليستر غير المشبع، و2-4% للإيبوكسي)، وتأثير بواسون (يتمدد المقطع الجانبي جانبيًا تحت تأثير شد محوري). تُحسب أبعاد التجويف عند درجة حرارة الغرفة عن طريق حسابها عكسيًا من أبعاد المقطع النهائي المطلوبة عند درجة حرارة الغرفة، مع إضافة بدلات لكل تأثير.
يستخدم تصميم تجويف القالب القياسي ثلاث مناطق: منطقة المدخل (5-15% من الطول الإجمالي للقالب) ذات مقدمة مدببة بزاوية نصفية 2-5 درجات لضغط الألياف الرطبة الداخلة تدريجيًا وعصر الراتنج الزائد، ومنطقة الانتقال (10-20% من الطول) التي تقلل التناقص إلى 0.5-1 درجة للضغط التدريجي، والمنطقة المستقيمة (65-85% من الطول) التي تحافظ على المقطع العرضي النهائي أثناء تصلب الراتنج. يتراوح الطول الإجمالي للقالب عادةً من 600 مم للمقاطع الصغيرة البسيطة (أقل من 100 مم² في المقطع العرضي) إلى 1,500 مم للمقاطع الكبيرة والمعقدة (أكثر من 10,000 مم²).
تعتمد قوة السحب المطلوبة على طول القالب، ومحيط المقطع، ومعامل الاحتكاك بين المادة المركبة المتصلبة وجدار القالب. يعمل القالب المصمم جيدًا، والمطلي بالكروم بشكل مناسب، وذو الشكل المخروطي، بقوة سحب تتراوح بين 2 و5 كيلو نيوتن للمقاطع المتوسطة؛ وتشير القوى التي تتجاوز 10 كيلو نيوتن إلى احتكاك مفرط قد يتسبب في تكسر الألياف أو ظهور عيوب سطحية. يجب أن تحدث نقطة التصلب - حيث يتحول الراتنج من الحالة السائلة إلى الصلبة - عند 40-55% من الطول الكلي للقالب. يؤدي التصلب المبكر (في وقت مبكر جدًا داخل القالب) إلى قوة سحب عالية وتمزق السطح؛ بينما يؤدي التصلب المتأخر (في وقت متأخر جدًا) إلى خروج مقاطع غير متصلبة بشكل كافٍ من القالب.
اختيار الفولاذ: مصفوفة مقارنة الخصائص
يجب أن يوازن الفولاذ المستخدم في قوالب السحب بين مقاومة التآكل، والتوصيل الحراري، وقابلية التشغيل، والتكلفة عبر أداة ستعالج آلاف الكيلومترات من الزجاج الكاشط وألياف الكربون على مدار فترة خدمتها.
| نتيجة صلبة | صلابة (hrc) | الموصلية الحرارية (W / m · K) | العمر الافتراضي النموذجي للقالب (كم من المقطع العرضي) | التكلفة النسبية |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (ألياف زجاجية) | 1.0x |
| هسنومك (شنومكس) | 48-52 | 24-28 | 150-400 (ألياف زجاجية) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (زجاج + كربون) | 3.0x |
| ستانلس 420 | 50-54 | 24-28 | 200-500 (مقاوم للتآكل) | 2.5x |
| كربيد (WC-Co) | 88-92 ساعة | 60-80 | أكثر من 2,000 (جميع الألياف) | 10-15x |
يُعدّ فولاذ P20 الخيار الأمثل لإنتاج قطاعات الألياف الزجاجية بكميات متوسطة. أما فولاذ H13، فيُضفي صلابةً إضافية عند درجات الحرارة العالية، ويُفضّل استخدامه عند معالجة الراتنجات عالية الحرارة (الإيبوكسي، فينيل إستر) في درجات حرارة قوالب تتجاوز 180 درجة مئوية. يوفر فولاذ D2 أعلى مقاومة للتآكل بين أنواع فولاذ الأدوات، ويُستخدم في عملية سحب ألياف الكربون، حيث تتسبب ألياف الكربون، بطبيعتها الكاشطة، في تآكل قوالب P20 في أقل من 50 كيلومترًا. أما قوالب الكربيد (مركب كربيد التنجستن والكوبالت)، فلا يُبرر استخدامها إلا في إنتاج ألياف الكربون بكميات هائلة (أكثر من 500 كيلومتر سنويًا)، حيث يتم توزيع تكلفة الأداة البالغة عشرة أضعاف على ملايين الأمتار من القطاعات.
يُعدّ طلاء الكروم شائع الاستخدام في قوالب السحب المستخدمة في الإنتاج. تعمل طبقة الكروم الصلب، بسماكة 25-50 ميكرومتر (متشققة دقيقًا، صلابة 900-1,000 HV)، على تقليل معامل الاحتكاك من 0.3-0.5 (الفولاذ على المركب) إلى 0.1-0.15 (الكروم على المركب)، مما يُخفّض قوة السحب بنسبة 40-60% ويُطيل عمر القالب بمقدار 2-3 أضعاف. يجب إزالة طبقة الكروم وإعادة طلائها بعد قطع مسافة 200-500 كيلومتر من الإنتاج، وذلك حسب نوع الألياف ومحتوى الحشو.
التفاوتات الأبعادية وقيود التصنيع
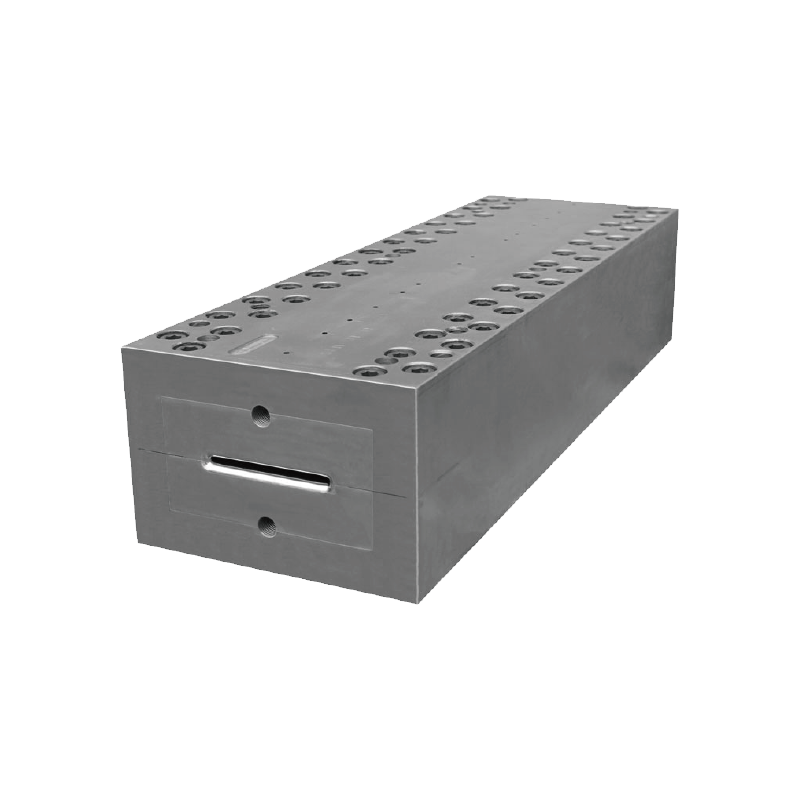
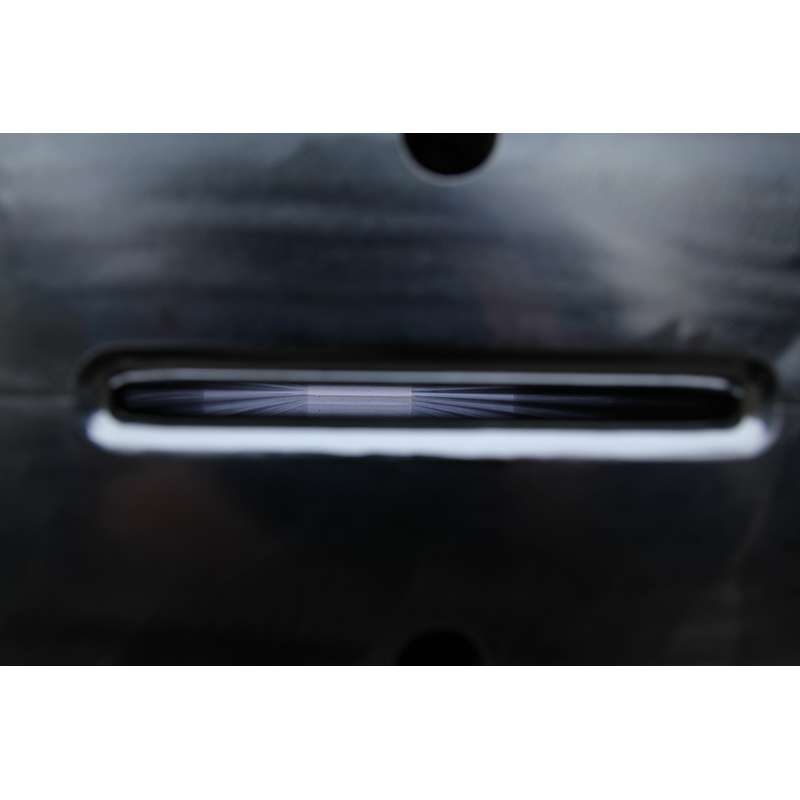
يُصنع تجويف القالب عادةً باستخدام آلة CNC من نصفين (علوي وسفلي) يُربطان معًا لتشكيل المقطع العرضي الكامل. يُعدّ موضع خط الفصل بالغ الأهمية: يجب وضعه عند زاوية أو حافة مميزة حيث يكون خط الفصل مقبولًا، وليس على سطح تجميلي. يُحاذى نصفي القالب باستخدام دبابيس تثبيت دقيقة (H7/g6) ويُثبّتان بمسامير عالية القوة تُشدّ بعزم دوران يتراوح بين 50 و70% من حدّ المرونة.
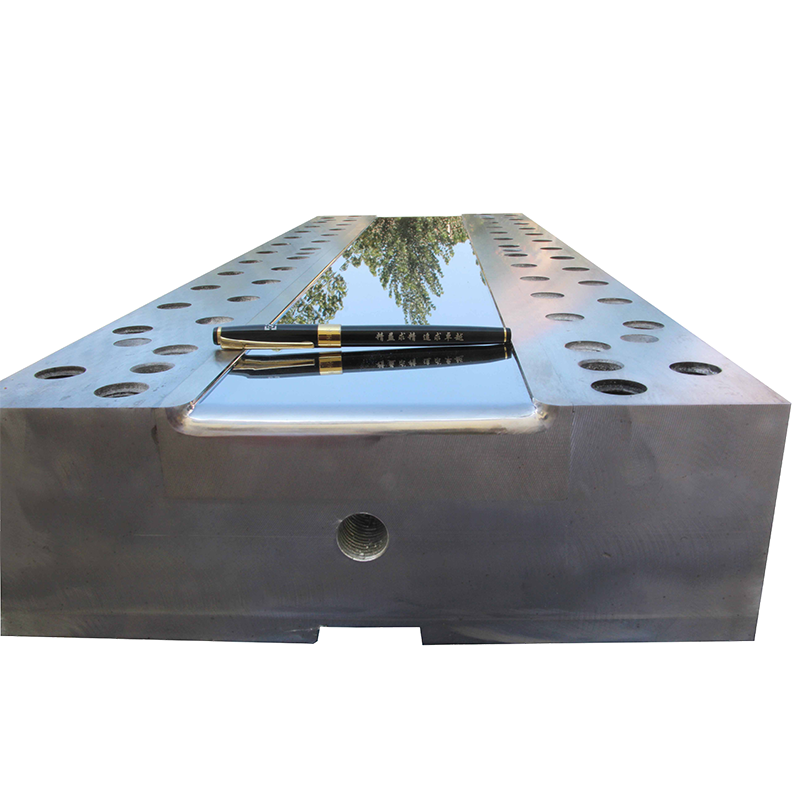
تنتقل جودة سطح التجويف مباشرةً إلى سطح المقطع الجانبي المسحوب. بالنسبة للمقاطع المعمارية ومقاطع السيارات التي تتطلب جودة سطح من الفئة أ، يُصقل تجويف القالب إلى خشونة سطحية (Ra) تتراوح بين 0.2 و0.4 ميكرومتر باستخدام معجون الماس، مع توجيه الصقل في اتجاه محوري (وليس محيطيًا). تُحدث أنماط الصقل المتقاطع أخاديد دقيقة تزيد الاحتكاك وتُسبب ظهور خطوط على سطح المقطع الجانبي النهائي.
تتطلب منطقة المدخل عناية خاصة بنصف القطر: يجب أن يكون نصف قطر جميع الزوايا الداخلية في التجويف 0.5 مم على الأقل، حيث تُؤدي الزوايا الحادة إلى تكوين مناطق غنية بالراتنج، وتركيز الإجهاد، وتلف الألياف عند دفع حزمة الألياف إلى داخل التجويف. أما الزوايا الخارجية (حواف المقطع الجانبي) فيجب أن تحافظ على نصف قطر لا يقل عن 0.3 مم لمنع تقشر طلاء الكروم عند الحواف الحادة.
تصميم نظام التدفئة
تُسخّن قوالب السحب كهربائياً باستخدام سخانات خرطوشية أو سخانات شريطية تُدخل في ثقوب محفورة بدقة في جسم القالب. يجب أن يوفر نظام التسخين توزيعاً دقيقاً لدرجة الحرارة على طول القالب: عادةً ما بين 100 و120 درجة مئوية عند المدخل (لتقليل لزوجة الراتنج دون بدء عملية التصلب)، ثم ترتفع درجة الحرارة تدريجياً إلى ما بين 140 و180 درجة مئوية في منطقة التصلب (بحسب نوع الراتنج)، وتُثبّت عند درجة حرارة تتراوح بين 160 و200 درجة مئوية خلال آخر 20-30% من طول القالب لضمان التصلب الكامل.
تُتحكم كل منطقة تسخين بشكل مستقل بواسطة حلقات تحكم PID مزودة بمزدوجات حرارية مُدمجة على بُعد 3-5 مم من جدار التجويف. تحتوي القالبة النموذجية على 3-6 مناطق تسخين على طولها، كل منها مزودة بـ 2-4 سخانات خرطوشة. الهدف التصميمي هو توحيد درجة الحرارة بمقدار ±2 درجة مئوية عبر المقطع العرضي للتجويف بالكامل عند أي نقطة على طول القالبة. المناطق التي ينحرف فيها فرق درجة الحرارة بأكثر من ±3 درجات مئوية تُنتج معالجة غير متساوية - حيث يتصلب الجانب الأكثر سخونة أولاً، مما يُسبب انكماشًا غير متماثل وتشوهات في الشكل.
يُعدّ التحليل الحراري للقوالب باستخدام تحليل العناصر المحدودة (FEA) ممارسةً قياسيةً للمقاطع المعقدة. تحاكي هذه المحاكاة انتقال الحرارة من سخانات الخراطيش عبر جسم القالب إلى المادة المركبة، مع مراعاة تفاعل معالجة الراتنج الطارد للحرارة (عادةً ما بين 200 و400 جول/غرام للبوليستر غير المشبع). يُحدد هذا التحليل المناطق الباردة - عادةً في الزوايا الداخلية وبعيدًا عن مواقع السخانات - والتي تتطلب وضع سخانات إضافية أو تعديل توزيع الطاقة.
قائمة مراجعة التصميم: 10 نقاط قبل وضع اللمسات الأخيرة
1. تحقق من أن أبعاد التجويف تشمل السماح بانكماش المركب (0.2-0.5% خطي للزجاج/البوليستر؛ 0.05-0.2% للكربون/الإيبوكسي) والتمدد الحراري للقالب.
2. تأكد من أن زاوية التناقص عند المدخل (2-5 درجة نصف زاوية) والطول ينتجان نسبة ضغط من 1.3-1.8:1 (حجم الألياف الرطبة الداخلة إلى حجم التجويف النهائي).
3. تحقق من أن نقطة التصلب المتوقعة (من حركية DSC للراتنج والنموذج الحراري للقالب) تقع عند 40-55٪ من الطول الكلي للقالب.
4. التحقق من مواصفات طلاء الكروم: كروم صلب متشقق دقيقًا 25-50 ميكرومتر، 900-1,000 HV، مصقول إلى ≤0.4 ميكرومتر Ra في الاتجاه المحوري.
5. تأكد من أن جميع الزوايا الداخلية لها نصف قطر ≥0.5 مم؛ وجميع الزوايا الخارجية لها نصف قطر ≥0.3 مم.
6. تأكد من وضع خط الفصل على سطح غير تجميلي وإحكام إغلاقه باستخدام السيليكون المقاوم للحرارة العالية أو التعشيق الميكانيكي.
7. التحقق من صحة تخطيط منطقة التسخين: 3-6 مناطق، ومزدوجات حرارية على بعد 5 مم من جدار التجويف، وهدف توحيد ±2 درجة مئوية.
8. تحقق من أن كثافة واط السخان لا تتجاوز 6 واط/سم² لسخانات الخراطيش المصنوعة من فولاذ P20 (الكثافة الأعلى تسبب ارتفاع درجة الحرارة الموضعي وتقليل عمر السخان).
9. قم بتضمين منافذ الوصول إلى المزدوجات الحرارية في 3-5 مواضع على طول القالب لمراقبة العملية.
10. صمم نظام تثبيت القالب لاستيعاب التمدد الحراري: طرف واحد ثابت، وطرف واحد عائم على محامل خطية مع حركة محورية 2-3 مم.
ما هو قالب السحب؟
قالب السحب هو أداة تسخين مصممة بدقة عالية لتشكيل وضغط ومعالجة مقاطع البوليمر المقوى بالألياف المتصلة. ويتكون من منطقة دخول مدببة، ومنطقة انتقالية، ومنطقة معالجة ساخنة مستقيمة، وعادة ما تُصنع من فولاذ الأدوات المقوى مع تجويف مطلي بالكروم مصقول بدقة سطحية دون الميكرون.
كم يدوم قالب السحب؟
تدوم قوالب الصلب P20 المستخدمة في معالجة مقاطع الألياف الزجاجية عادةً من 50 إلى 150 كيلومترًا قبل الحاجة إلى إعادة طلاء الكروم، ومن 300 إلى 500 كيلومتر قبل أن تتجاوز أبعاد التجويف الحدود المسموح بها. أما قوالب الصلب D2 المستخدمة في ألياف الكربون فتدوم من 300 إلى 800 كيلومتر. ويمكن أن تتجاوز قوالب الكربيد 2,000 كيلومتر. ويعتمد عمر القالب بشكل أساسي على نوع الألياف (الكربون أكثر كشطًا من الزجاج بمقدار 3 إلى 5 مرات)، ونسبة الحشو، وسرعة السحب.
لماذا يحتاج قالب السحب إلى طلاء بالكروم؟
يقلل الطلاء بالكروم الصلب (25-50 ميكرومتر، 900-1,000 HV) معامل الاحتكاك بين المادة المركبة المتصلبة وجدار القالب من 0.3-0.5 إلى 0.1-0.15، مما يقلل قوة السحب بنسبة 40-60%. كما يحمي الركيزة الفولاذية من التآكل الكيميائي الناتج عن مكونات الراتنج الحمضية ومن التآكل الكاشط الناتج عن الألياف وجزيئات الحشو، مما يطيل عمر القالب بمقدار 2-3 أضعاف.
ما هي تكلفة قالب السحب؟
تتراوح تكلفة قالب سحب بسيط من فولاذ P20 لقطاع صغير (مساحة المقطع العرضي أقل من 500 مم²، وطول 600 مم) بين 15,000 و30,000 دولار أمريكي. أما قالب كبير ومعقد من فولاذ D2 لقطاع من ألياف الكربون (مساحة المقطع العرضي أكثر من 10,000 مم²، وطول 1,200 مم، مع 6 مناطق تسخين) فتتراوح تكلفته بين 80,000 و150,000 دولار أمريكي. وتزيد قوالب الكربيد التكلفة بمقدار 10 أضعاف. كما تزيد عملية طلاء الكروم التكلفة بمقدار 2,000 إلى 5,000 دولار أمريكي لكل قالب. ويتم توزيع تكلفة القالب على حجم الإنتاج - فعند إنتاج 100 كم/سنة، يساهم قالب تكلفته 50,000 دولار أمريكي بمبلغ 0.50 دولار أمريكي/متر في تكلفة المنتج.