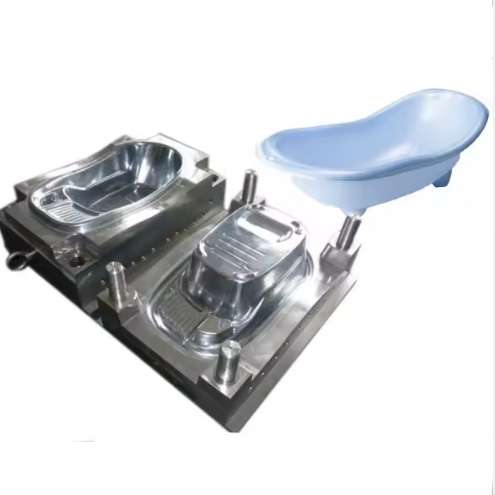
لا تزال عملية التشكيل بالحقن من أكثر عمليات التصنيع استخدامًا لإنتاج المكونات البلاستيكية في مختلف الصناعات، بدءًا من السيارات والسلع الاستهلاكية وصولًا إلى الأجهزة الطبية والإلكترونيات. وتعتمد جودة وكفاءة وفعالية أي عملية تشكيل بالحقن بشكل أساسي على جودة تصميم القالب. فالقالب المصمم جيدًا يضمن جودة متسقة للأجزاء، وأوقات دورة مثالية، وعمرًا أطول للأداة، بينما يؤدي القالب المصمم بشكل سيئ إلى عيوب، وتوقفات في الإنتاج، وتكاليف صيانة باهظة.
يُغطي هذا الدليل الشامل الجوانب الأساسية لتصميم قوالب الحقن، مُزوّداً مهندسي التصنيع ومصممي القوالب ومسؤولي المشتريات بالمعرفة التقنية اللازمة لتحديد وتقييم وصيانة قوالب الحقن عالية الأداء. للاطلاع على نظرة عامة على إمكانياتنا الكاملة في تصنيع قوالب الحقن، تفضل بزيارة صفحتنا الرئيسية.
أساسيات تصميم قوالب الحقن
يشمل تصميم قوالب الحقن نطاقًا واسعًا من التخصصات الهندسية، بما في ذلك علم المواد، والديناميكا الحرارية، وميكانيكا الموائع، والتصميم الميكانيكي. وتتمثل الوظيفة الأساسية لقالب الحقن في استقبال البلاستيك المنصهر من آلة الحقن، وتوزيعه عبر نظام قنوات، وملء تجويف القالب، وتبريد القطعة حتى تصل إلى حالة التصلب، ثم إخراج المكون النهائي. وتتطلب كل وظيفة من هذه الوظائف دراسة متأنية للتصميم لتحقيق أفضل النتائج.
تبدأ عملية التصميم بتحليل دقيق لهندسة القطعة، واختيار المواد، وحجم الإنتاج، ومتطلبات الجودة. تحدد هذه العوامل تصميم القالب، وعدد التجاويف، ونوع البوابة وموقعها، وتصميم نظام التبريد، وآلية الإخراج. يساهم اتباع نهج منهجي في تصميم القالب في تقليل الحاجة إلى التجربة والخطأ أثناء تشغيله، ويضمن أداءً إنتاجيًا ثابتًا.
المكونات الرئيسية لقالب الحقن
يُعدّ فهم وظيفة كل مكون من مكونات القالب أمرًا أساسيًا للتصميم الفعال. يلخص الجدول التالي المكونات الرئيسية ووظائفها:
| مكون | الوظيفة | اعتبارات التصميم |
|---|---|---|
| قاعدة القالب | يوفر الدعم الهيكلي والمحاذاة | الحجم، المادة، قياسي مقابل مخصص |
| التجويف والأساسية | يشكل شكل الجزء (التجويف = خارجي، اللب = داخلي) | درجة الفولاذ، تشطيب السطح، التهوية |
| نظام عداء | يوزع البلاستيك المنصهر على التجاويف | نظام العدّاء البارد مقابل الساخن، نوع البوابة، توازن التدفق |
| بوابة | يتحكم في تدفق البلاستيك إلى التجويف | الموقع، الحجم، النوع (حافة، دبوس، نفق، مروحة) |
| مبرد | يزيل الحرارة من الجزء المصبوب | تخطيط قناة التبريد، القطر، معدل التدفق |
| نظام طرد | يزيل الجزء النهائي من القلب | دبابيس الطرد، والأكمام، وصفائح التجريد، والطرد الهوائي |
| نظام التهوية | يسمح للهواء والغازات المحتبسة بالخروج | عمق التهوية والموقع والنظافة |
معلمات التصميم الحرجة
1. التجويف والتصميم الأساسي
يُعدّ التجويف واللبّ أساس قالب الحقن. يشكّل التجويف السطح الخارجي للقطعة، بينما يشكّل اللبّ التفاصيل الداخلية. يُعدّ اختيار أنواع الفولاذ المناسبة أمرًا بالغ الأهمية لضمان عمر القالب وجودة القطعة. في الإنتاج بكميات كبيرة، توفر أنواع الفولاذ المُقسّى، مثل P20 وH13 والفولاذ المقاوم للصدأ 420، مقاومة التآكل والصلابة اللازمتين لتحمّل ملايين الدورات. أما في إنتاج النماذج الأولية أو بكميات قليلة، فقد يكون الفولاذ الأقل صلابة أو الألومنيوم خيارًا مناسبًا.
تؤثر متطلبات تشطيب السطح بشكل مباشر على مدى تعقيد عملية تصنيع القوالب. يتطلب الحصول على سطح مصقول لامع استخدام أنواع ممتازة من الفولاذ وعمليات تلميع يدوية مكثفة، بينما يمكن الحصول على أسطح ذات ملمس خشن من خلال التصنيع بالتفريغ الكهربائي (EDM) أو التخريش الكيميائي. يجب أن تتوافق مواصفات تشطيب السطح مع المتطلبات الوظيفية والجمالية للقطعة دون المبالغة في المواصفات.
2. تصميم نظام العداء
يقوم نظام التغذية بنقل البلاستيك المنصهر من فوهة الماكينة إلى بوابات التجويف. يوجد نوعان رئيسيان من أنظمة التغذية: أنظمة التغذية الباردة وأنظمة التغذية الساخنة. أنظمة التغذية الباردة أبسط وأقل تكلفة، لكنها تُنتج نفايات (إعادة طحن). أما أنظمة التغذية الساخنة، فتحافظ على البلاستيك في حالة انصهار داخل المجمع، مما يقلل من نفايات التغذية ويُسرّع دورة الإنتاج. يجب تصميم المقطع العرضي لأنظمة التغذية لتقليل انخفاض الضغط مع الحفاظ على حجم تدفق كافٍ. توفر المقاطع العرضية شبه المنحرفة أو الدائرية الكاملة خصائص تدفق مثالية.
في القوالب متعددة التجاويف، يُعدّ توازن التدفق أساسيًا لضمان امتلاء جميع التجاويف في وقت واحد وإنتاج أجزاء متناسقة. يُفضّل تحقيق توازن التدفق الطبيعي من خلال التناظر الهندسي، ولكن قد يكون من الضروري أحيانًا اللجوء إلى التوازن الاصطناعي باستخدام تعديلات حجم البوابة في حالة التصاميم غير المنتظمة.
3. تصميم نظام التبريد
تُشكّل عملية التبريد عادةً ما بين 60% و80% من إجمالي وقت دورة التشكيل بالحقن. ويُحسّن نظام التبريد الفعال الإنتاجية وجودة المنتج بشكل مباشر. ينبغي وضع قنوات التبريد بالقرب من سطح التجويف قدر الإمكان (عادةً على بُعد 2-3 أضعاف قطر القناة من السطح) وأن تتبع شكل المنتج لضمان إزالة الحرارة بشكل متجانس.
تشمل المعايير الرئيسية لتصميم نظام التبريد ما يلي:
- يتراوح قطر قناة التبريد عادةً بين 8 و 14 ملم
- المسافة بين القنوات: من 3 إلى 5 أضعاف قطر القناة
- المسافة من سطح التجويف: 2-3 أضعاف قطر القناة
- التدفق المضطرب (رقم رينولدز > 4000) لتحقيق أقصى قدر من نقل الحرارة
- حواجز ودبابيس حرارية لتبريد النواة العميقة
- قنوات تبريد متوافقة مع الأشكال الهندسية المعقدة (التصنيع الإضافي)
4. تصميم نظام القذف
يضمن التصميم السليم لنظام الإخراج إزالة القطعة النهائية من القالب دون تلف أو تشوه. تشمل طرق الإخراج القياسية دبابيس الإخراج (دائرية أو شفرية)، وأكمام الإخراج، وألواح التجريد، والإخراج الهوائي. يجب أن يوفر نظام الإخراج قوة إخراج كافية وطول شوط مناسب مع توزيع القوة بالتساوي على سطح القطعة لمنع حدوث علامات أو تشوه.
ينبغي تركيز موضع دبوس الإخراج في المناطق التي يميل فيها الجزء إلى الالتصاق باللب، مثل الأضلاع العميقة والنتوءات والمناطق ذات التجاويف الكبيرة. كما تؤثر زاوية السحب للجزء بشكل كبير على قوة الإخراج؛ ويُوصى بزاوية سحب لا تقل عن 1-2 درجة لكل جانب للأجزاء ذات الأغراض العامة.
اختيار المواد لمكونات القوالب
يُعدّ اختيار نوع الفولاذ المناسب لكل مكون من مكونات القالب قرارًا بالغ الأهمية يؤثر على تكلفة القالب، ومدة التسليم، وعمر الخدمة. يوضح الجدول التالي إرشادات لاختيار المواد بناءً على متطلبات التطبيق:
| نتيجة صلبة | صلابة (hrc) | الاستخدامات | خصائص المفتاح |
|---|---|---|---|
| P20 | 28-32 | تجاويف وقوالب للتشكيل للأغراض العامة | قابلية جيدة للتلميع والتشغيل الآلي |
| H13 | 46-50 | تطبيقات عالية التآكل، نوى منزلقة | مقاومة ممتازة للتآكل، ومتانة عالية |
| 420 SS | 48-52 | المواد البلاستيكية المسببة للتآكل (PVC، مثبطات اللهب) | مقاومة للتآكل، قابلية للتلميع |
| S136 | 48-52 | المكونات البصرية والطبية | سطح لامع فائق، مقاومة للتآكل |
| NAK80 | 37-43 | أسطح مزخرفة، لوحات عرض | معالج مسبقًا، يحافظ على الملمس بشكل ممتاز |
| 718 | 30-34 | تجاويف كبيرة، قوالب إنتاج عالية | متانة عالية، قابلية جيدة للتشغيل الآلي |
عيوب تصميم القوالب الشائعة وحلولها
حتى مصممو القوالب ذوو الخبرة يواجهون عيوبًا شائعة متعلقة بالتصميم أثناء تشغيل القوالب. يتناول دليل استكشاف الأخطاء وإصلاحها التالي أكثر المشكلات شيوعًا:
| خلل | السبب الجذري | تصميم الحل |
|---|---|---|
| طلقة قصيرة | تدفق غير كافٍ، هواء محبوس | قم بزيادة حجم البوابة، وأضف فتحات تهوية، وعدّل توازن العداء. |
| Flash | قوة تثبيت غير كافية، أسطح قالب مهترئة | زيادة صلابة الفولاذ، وتحسين محاذاة القالب، وموازنة الضغط |
| علامات بالوعة | عدم كفاية التعبئة في الأجزاء السميكة | أضف تبريدًا بالقرب من المناطق السميكة، وقم بزيادة حجم البوابة، وقلل السماكة. |
| خطوط اللحام | تلتقي جبهات التدفق عند درجات حرارة منخفضة | قم بتغيير مواقع البوابات، وأضف قنوات التدفق، وارفع درجة حرارة الانصهار. |
| انفتال | التبريد أو الانكماش غير المنتظم | موازنة قنوات التبريد، وتحسين هندسة القطعة، واستخدام مواد الحشو. |
| ندب الحروق | انضغاط الهواء المحبوس واشتعاله | تحسين التهوية، تقليل سرعة الحقن، إضافة تهوية بالتفريغ |
أنظمة العدّ الساخن مقابل أنظمة العدّ البارد
يُعدّ اختيار نظام التغذية الساخنة أو الباردة ذا أهمية بالغة في تصميم القوالب، والتكلفة، وكفاءة الإنتاج. فيما يلي أهمّ المفاضلات:
- أنظمة عداء ساخن تُقلل هذه القوالب من هدر السوائل، وتُسرّع دورة الإنتاج (لا حاجة لتبريدها)، وتُتيح فتح القالب بسرعة أكبر، وتُحسّن التحكم في بقايا البوابات. مع ذلك، فهي أغلى بنسبة 30-50% من قوالب التبريد المُماثلة، وتتطلب صيانة أكثر، وتُسبب مشاكل في تغيير اللون. تُعدّ مثالية للإنتاج بكميات كبيرة من قطع الغيار الأساسية.
- أنظمة العداء البارد تتميز هذه التقنية بانخفاض التكلفة الأولية، وسهولة التصنيع، وإمكانية تغيير الألوان بسهولة أكبر، وانخفاض متطلبات الصيانة. أما عيوبها الرئيسية فتتمثل في هدر المواد (إعادة الطحن)، وطول مدة دورة الإنتاج، ومتطلبات حجم آلة أكبر نظرًا لحجم قناة الطحن. وهي مناسبة للإنتاج متوسط الحجم، وتغيير المواد بشكل متكرر، والتطبيقات التي يُسمح فيها باستخدام المواد المعاد طحنها.
تتبع معايير الصناعة لتصميم نظام القنوات الساخنة والتحكم في درجة الحرارة إرشادات محددة من جمعية صناعة البلاستيك (PLASTICS) لمتطلبات توافق الآلات والقوالب.
تحليل ومحاكاة تدفق القوالب
يعتمد تصميم القوالب الحديثة بشكل كبير على أدوات المحاكاة الهندسية بمساعدة الحاسوب (CAE) للتنبؤ بتدفق المواد، وسلوك التبريد، وجودة القطعة قبل بدء عملية قطع الفولاذ. يوفر تحليل تدفق القالب رؤى بالغة الأهمية حول:
- نمط التعبئة ومواقع خطوط اللحام المحتملة
- مواقع مصائد الهواء التي تتطلب التهوية
- توزيع الضغط وقوة التثبيت المطلوبة
- فعالية قناة التبريد وتوزيع درجة الحرارة
- التنبؤ بالانكماش والتشوه
- تحليل توقيت تجميد البوابة والتعبئة
تُقلل المحاكاة وقت تشغيل القوالب بنسبة تتراوح بين 30 و50%، وتُقلل بشكل كبير من مخاطر أخطاء التصميم المكلفة. بالنسبة للمكونات عالية الدقة، مثل قطع غيار السيارات والأجهزة الطبية، يُعد تحليل تدفق القوالب خطوة أساسية في عملية التصميم. توفر قواعد بيانات خصائص المواد، مثل تلك التي توفرها قاعدة بيانات MatWeb، البيانات المدخلة اللازمة للحصول على نتائج محاكاة دقيقة.

/figure>
مراقبة الجودة في صناعة القوالب
يضمن نظام مراقبة الجودة الصارم طوال عملية تصنيع القالب أن القالب النهائي يفي بمواصفات التصميم ويؤدي وظيفته بكفاءة عالية في الإنتاج. تشمل نقاط مراقبة الجودة الرئيسية ما يلي:
- مراجعة التصميم — تحليل التصميم للتصنيع (DFM)، وتحسين موضع البوابة، وتحليل التبريد، وتحليل الإخراج قبل بدء عملية التشغيل الآلي
- التحقق من الفولاذ — اعتماد المواد، واختبار الصلابة، والكشف عن العيوب لجميع مكونات القالب
- فحص عمليات التشغيل الآلي — التحقق من الأبعاد الحرجة باستخدام آلة قياس الإحداثيات (CMM)، وقياس تشطيب السطح، وفحص ملاءمة المكونات المتحركة
- التجميع والاختبار على طاولة العمل - تجميع قاعدة القالب، ووظيفة المنزلق والرافعة، واختبار ضغط دائرة التبريد، والتحقق من شوط نظام الإخراج
- التشكيل التجريبي — تطوير معايير العملية، والتحقق من أبعاد النماذج الأولية، والفحص التجميلي، وتقييم أداء القالب. لمزيد من التفاصيل حول معايير الجودة في مصنع القوالب لدينا، تفضل بزيارة موقعنا الإلكتروني. من نحن الصفحة.
خاتمة
يُعدّ تصميم قوالب الحقن تخصصًا هندسيًا معقدًا يتطلب معرفة عميقة بعلم المواد، والإدارة الحرارية، وديناميكيات الموائع، وعمليات التصنيع. ويوازن التصميم الناجح للقالب بين المتطلبات المتنافسة لجودة المنتج، وزمن دورة الإنتاج، وعمر القالب، وتكلفة التصنيع. ومن خلال فهم أساسيات تصميم التجويف واللب، وأنظمة التغذية، وتحسين التبريد، وآليات الإخراج، واختيار المواد، يستطيع المهندسون تطوير قوالب تعمل بكفاءة وموثوقية عاليتين.
At Tstar قالبنحن متخصصون في تصميم وتصنيع قوالب حقن عالية الدقة لقطاعات السيارات والأجهزة الطبية والأجهزة المنزلية والسلع الاستهلاكية. يجمع فريقنا الهندسي بين تقنيات المحاكاة المتقدمة وعقود من الخبرة العملية لتقديم قوالب تلبي أكثر متطلبات الإنتاج صرامة. اتصل بفريقنا لمناقشة مشروع تصميم القوالب الخاص بك.
الأسئلة الأكثر شيوعًا (FAQ)
ما هي المدة الزمنية المعتادة لتصنيع قالب حقن؟ تتراوح المدة الزمنية القياسية بين 4 و12 أسبوعًا، وذلك حسب تعقيد القالب وعدد تجاويفه وتوافر الفولاذ. يمكن إنجاز القوالب البسيطة ذات اللوحين والتجويف الواحد في غضون 4-6 أسابيع، بينما تتطلب القوالب المعقدة متعددة التجاويف المزودة بأنظمة قنوات ساخنة ومنزلقات مدة تتراوح بين 8 و12 أسبوعًا.
ما هو العمر الافتراضي لقالب الحقن؟ يعتمد عمر القالب على عدة عوامل، منها نوع الفولاذ، ومادة التصنيع، وجودة الصيانة، وظروف التشغيل. عادةً ما تنتج قوالب فولاذ P20 ما بين 500,000 ومليون دورة حقن. أما قوالب H13 وS136، فيمكنها أن تتجاوز مليوني دورة حقن مع الصيانة المناسبة. بالنسبة للنماذج الأولية والإنتاج بكميات صغيرة، تُعد قوالب الألومنيوم مناسبة لما بين 10,000 و100,000 دورة حقن.
ما الفرق بين قالب ذي لوحين وقالب ذي ثلاثة ألواح؟ القالب ذو اللوحين له خط فصل واحد، وهو أبسط أنواع القوالب وأكثرها شيوعًا. أما القالب ذو الثلاثة ألواح فله خطا فصل، مما يسمح بفصل نظام التغذية عن القطعة تلقائيًا. يُفضل استخدام القوالب ذات الثلاثة ألواح عند الحاجة إلى بوابة مركزية أو عند ضرورة فصل نظام التغذية ميكانيكيًا عن القطعة المصبوبة قبل إخراجها.
كيف أختار بين نظام القنوات الباردة والساخنة؟ اختر نظام القنوات الساخنة في الحالات التالية: الإنتاج بكميات كبيرة (أكثر من 100,000 قطعة سنويًا)، التشكيل الآلي، متطلبات صارمة لبقايا البوابات، أو معالجة أنواع البلاستيك الهندسي باهظة الثمن. اختر نظام القنوات الباردة في الحالات التالية: انخفاض تكلفة القالب الأولية أمر بالغ الأهمية، توقع تغييرات متكررة في المواد أو الألوان، أو عندما لا يبرر حجم الإنتاج الاستثمار في نظام القنوات الساخنة.
ما هي زاوية السحب الموصى بها في قولبة الحقن؟ يُنصح بزاوية سحب لا تقل عن 1-2 درجة لكل جانب للأجزاء ذات الأغراض العامة. تتطلب الأسطح ذات الملمس الخفيف زاوية سحب تتراوح بين 3-5 درجات، بينما قد تحتاج الأضلاع والنتوءات العميقة إلى زاوية سحب تتراوح بين 0.5-1 درجة لكل جانب. تؤدي زاوية السحب غير الكافية إلى زيادة قوة الإخراج، مما قد يتسبب في التصاق القطعة أو تلف سطحها.
هل يُمكن تحديث قالب موجود بنظام قنوات ساخنة؟ في كثير من الحالات، نعم. يتضمن التحديث استبدال نظام القنوات الباردة بنظام قنوات ساخنة. مع ذلك، تعتمد جدوى ذلك على حجم قاعدة القالب الحالي، وتصميم تجويفه، ومساحة سطح الماكينة المتاحة. لذا، يُنصح بإجراء دراسة جدوى قبل البدء بالتحديث. تواصل مع فريقنا الهندسي لتقييم تصميم قالبك الخاص.