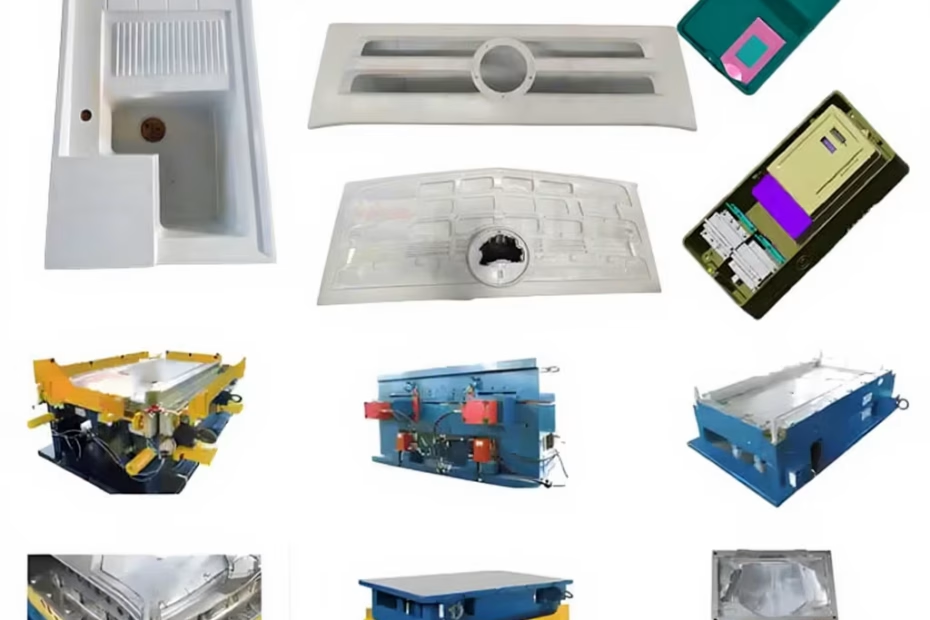
اختيار الفولاذ المناسب لقوالب الضغط: لماذا يؤثر اختيار المادة على عمر الأداة؟
التشكيل بالضغط عمليةٌ تتطلب ضغطًا ودرجة حرارة عاليتين، مما يُعرّض فولاذ القوالب لظروف قاسية. فعلى عكس قوالب الحقن، يجب أن تتحمل قوالب الضغط دورات تسخين وتبريد متكررة، مع تحمل أحمال ضغط تتراوح بين 500 و3000 طن. ويُحدد اختيار الفولاذ المناسب ليس فقط عمر القالب، بل أيضًا جودة سطح القطعة، وزمن دورة الإنتاج، والجدوى الاقتصادية الإجمالية للإنتاج.
تتناول هذه المقالة الأنواع الثلاثة الأكثر شيوعًا من الفولاذ المستخدمة في أدوات قوالب الضغط، ومتطلبات المعالجة الحرارية الخاصة بها، وقدرات تشطيب السطح، وكيفية مطابقة درجة الفولاذ مع حجم الإنتاج ونوع المواد المركبة.
أنواع فولاذ الأدوات لقوالب الضغط
تهيمن ثلاث فئات من الفولاذ على صناعة قوالب الضغط. كل منها يوفر توازناً مختلفاً بين الصلابة، وقابلية التلميع، والتوصيل الحراري، والتكلفة.
| نتيجة صلبة | مكافئ AISI | صلابة (hrc) | درجة حرارة التشغيل القصوى | التكلفة النسبية | أفضل ل |
|---|---|---|---|---|---|
| P20 | P20 | 30-34 | 400 درجة مئوية | 1.0x (الأساسي) | مواد غير كاشطة، بكميات قليلة، نماذج أولية |
| H13 | H13 | 44-50 | 600 درجة مئوية | 1.6x | مركبات مملوءة بالزجاج متوسطة إلى عالية الحجم، SMC/BMC |
| D2 | D2 | 58-62 | 480 درجة مئوية | 2.3x | مركبات كاشطة بكميات كبيرة، دورات إنتاج طويلة تزيد عن 100 ألف قطعة |
P20 (1.2311 / 1.2738): مُقسّى مسبقًا إلى 30-34 HRC، يُعدّ P20 الخيار الأمثل لقوالب الضغط للنماذج الأولية والإنتاج بكميات صغيرة. يتميز بسهولة تشكيله في حالته المُقسّاة مسبقًا ومقاومته الكافية للتآكل مع الراتنجات غير المُدعّمة. مع ذلك، عند استخدامه مع مركبات SMC المُدعّمة بالألياف الزجاجية (30-50% ألياف زجاجية)، تتطلب قوالب P20 عادةً إعادة تهيئة بعد 20,000-30,000 دورة. قد يظهر على السطح آثار غسل أو تآكل في الأبعاد عند مناطق التلامس السريع.
H13 (1.2344): الخيار الأكثر شيوعًا لقوالب الضغط الإنتاجية. يحافظ H13 على صلابته حتى 600 درجة مئوية، ويقاوم التشققات الناتجة عن الإجهاد الحراري، ويُصقل ليُعطي سطحًا نهائيًا بمستوى SPI A-2. عند معالجته حراريًا إلى صلابة 44-48 HRC، يمكن لقوالب H13 التي تعمل بـ SMC المقوى بالألياف الزجاجية أن تصل إلى 80,000-120,000 دورة قبل الحاجة إلى إعادة تصنيع رئيسية. كما أن معالجة سطح التجويف بالنتردة إلى صلابة 900-1100 HV تُطيل عمر التآكل بنسبة 40-60% إضافية.
D2 (1.2379): فولاذ أدوات عالي الكربون والكروم يتميز بمقاومة استثنائية للتآكل. تُستخدم قوالب الضغط D2 في عمليات الإنتاج التي تتجاوز 100,000 قطعة، خاصةً عند تشكيل مركبات تحتوي على مواد مالئة معدنية كاشطة (كربونات الكالسيوم، ثلاثي هيدرات الألومينا) أو ذات محتوى زجاجي عالٍ (>50%). لكن هذا يؤثر سلبًا على متانة الصدمات: ففولاذ D2 أكثر عرضة للكسر الهش تحت تأثير الأحمال غير المتساوية، لذا يجب أن يتجنب تصميم القالب الزوايا الحادة والأجزاء الرقيقة غير المدعومة.
المعالجة الحرارية وتصلب السطح
تخضع كتل الصلب الخام لعملية معالجة حرارية متعددة المراحل لتطوير الخصائص الميكانيكية المطلوبة لخدمة قوالب الضغط:
- الصلب: 850-900 درجة مئوية، تبريد بطيء في الفرن. يخفف الإجهادات المتبقية من التشغيل الخشن، مما ينتج عنه بنية دقيقة مُحسَّنة للتشغيل اللاحق.
- تصلب: تتم عملية الأوستنة عند درجة حرارة 980-1050 درجة مئوية (H13) أو 1020-1040 درجة مئوية (D2)، متبوعةً بالتبريد السريع بالزيت أو الفراغ. يجب التحكم بدقة في معدل التبريد لتقليل التشوه، خاصةً في القوالب الكبيرة التي يتراوح وزنها بين 5 و15 طنًا.
- هدأ: يُجرى تلطيف مزدوج أو ثلاثي عند درجة حرارة 540-600 درجة مئوية لسبائك H13 لتحقيق ذروة الصلابة الثانوية. تستغرق كل دورة تلطيف من ساعتين إلى أربع ساعات كحد أدنى. يؤدي تخطي التلطيف الثاني إلى انخفاض المتانة بنسبة تصل إلى 30%.
- عملية النتردة (اختيارية): تُنتج عملية النتردة الغازية عند درجة حرارة 480-520 درجة مئوية طبقة سطحية بسمك 0.15-0.30 مم ذات صلابة 900-1200 HV. يُحسّن هذا بشكل كبير مقاومة التآكل ولكنه يُقلل من صلابة الطبقة السطحية - لذا تجنب نتردة القوالب المعرضة لأحمال الصدمات.
فحص جودة دقيق: بعد المعالجة الحرارية، يجب إخضاع كل قالب ضغط لاختبار الصلابة في 10-15 موضعًا على سطح التجويف. التفاوت المقبول هو ±2 HRC عبر التجويف. يشير التفاوت الأكبر إلى عدم انتظام التبريد أو عدم تجانس جودة الفولاذ.
تشطيب السطح: التلميع والملمس
تنتقل تشطيبات سطح قالب الضغط مباشرةً إلى الجزء المصبوب. وتعتمد التشطيبات المطلوبة على التطبيق.
| تطبيق | التشطيب المطلوب | درجة SPI | Ra (ميكرون) | خطوات عملية |
|---|---|---|---|---|
| الفئة أ الخارجية (السيارات، البحرية) | لمعان عالٍ، مرآة | أ-1 / أ-2 | الطحن ← حجر ذو حبيبات 400-800 ← تلميع بالماس 3-1 ميكرومتر | |
| الأسطح الصناعية (الأغطية، الحاويات) | شبه لامع / مطفي | ب-1 / ب-2 | 0.10-0.25 | الصقل → حجر ذو حبيبات من 320 إلى 600 → تشطيب ورقي أو حجري |
| الأسطح الوظيفية (غير التجميلية) | كما تم تشكيلها أو EDM | D-1 / D-2 | 1.0-3.0 | قطع نهائي باستخدام تقنية CNC أو قطع EDM قياسي |
| أسطح ذات ملمس (حبوب، جلد) | النقش الكيميائي | درجات معهد التدريب المهني | 0.5-5.0 | تطبيق طبقة مقاومة للحفر ← حفر كيميائي بعمق 0.05-0.20 مم |
تُشكّل عملية التلميع ما بين 15% و25% من إجمالي تكلفة تصنيع القوالب. بالنسبة للأسطح من الفئة A على قوالب H13، يُنصح بتخصيص ما بين 40 و80 ساعة للتلميع اليدوي. تُنتج مركبات الماس ذات أحجام الحبيبات المتناقصة (6، 3، 1 ميكرون) أفضل التشطيبات. لا تتجاوز أي مرحلة من مراحل الحبيبات - فلا يُمكن الحصول على تشطيب 6 ميكرون بالانتقال مباشرةً من 15 ميكرون إلى 3 ميكرون.
تصميم قنوات التدفئة والتبريد
تعمل قوالب الضغط عند درجات حرارة مرتفعة (140-180 درجة مئوية لقوالب SMC، و120-150 درجة مئوية لقوالب BMC). يجب أن يوفر نظام التسخين درجة حرارة موحدة على سطح التجويف لضمان معدلات معالجة ثابتة وتقليل تشوه القطعة.
معايير تصميم قنوات تسخين قوالب الضغط:
- قطر القناة: يتراوح قطر الخراطيش المستخدمة في سخانات الزيت أو الكهرباء بين 12 و20 مم. أما الأقطار الأصغر (أقل من 10 مم) فتؤدي إلى تقييد تدفق السائل وتكوين بقع ساخنة.
- المسافة من سطح التجويف: الحد الأدنى 25 مم للقوالب الفولاذية. أقل من 20 مم يُعرّض القالب لخطر ارتفاع درجة الحرارة الموضعية وتغير لون سطحه.
- تباعد القنوات: المسافة بين المراكز من 50 إلى 80 مم. التباعد الأضيق (40 مم) يحسن التجانس ولكنه يضعف بنية القالب.
- تكوين التدفق: يقلل تصميم التدفق المعاكس (مدخل ومخرج في زاويتين متقابلتين) من التدرجات الحرارية إلى ±3 درجات مئوية عبر اللوح. وينبغي تجنب دوائر التدفق المتوازية لأنها تُحدث تدرجات حرارية تتراوح بين 8 و12 درجة مئوية.
- سخانات الغلاف للأدوات الكهربائية: 230 فولت، كثافة طاقة 6-10 واط/سم². استخدم غلاف Incoloy 840 لمقاومة الأكسدة عند درجات حرارة التشغيل.
استراتيجية صلابة التجويف واللب
في أدوات الضغط المعدنية المتطابقة، يتعرض التجويف (الأنثوي) واللب (الذكري) لظروف تآكل مختلفة. يحمل التجويف سطح القطعة المرئي ويتطلب جودة تلميع أعلى، بينما يتعرض اللب لتدفق كاشط أكبر أثناء وضع شحنة المادة.
تتمثل إحدى الاستراتيجيات الشائعة في تقوية قلب الأداة بمقدار 2-4 HRC فوق التجويف. في أداة H13، يدوم القلب ذو صلابة 48-50 HRC أطول من التجويف ذي صلابة 44-46 HRC بنسبة 30% تقريبًا. وهذا يضمن أنه عند الحاجة إلى إعادة تأهيل الأداة، يصل كلا الجزأين إلى نهاية عمرهما الافتراضي في آنٍ واحد، بدلًا من تلف أحدهما قبل الأوان.
بالنسبة للمركبات شديدة الكشط (بنسبة 65-75% من الحشو المعدني في مادة BMC)، يُنصح باستخدام قلب H13 مع تجويف D2 عند نقطة أعلى تدفق للمادة. يُطيل هذا النهج الهجين عمر الأداة بنسبة 50-80% مقارنةً باستخدام قلب H13 فقط.
خاتمة
يؤثر اختيار فولاذ قوالب الضغط بشكل مباشر على عمر القالب وجودة القطع وتكلفة الإنتاج. بالنسبة للإنتاج بكميات قليلة تقل عن 30,000 دورة، يُعدّ فولاذ P20 خيارًا اقتصاديًا. أما بالنسبة للإنتاج العام حتى 100,000 دورة، فيُقدّم فولاذ H13 مع إمكانية إضافة النتردة أفضل توازن بين الصلابة ومقاومة الإجهاد الحراري وقابلية التلميع. وللإنتاج بكميات كبيرة باستخدام مركبات كاشطة تتجاوز 100,000 دورة، يُنصح باستخدام فولاذ D2 أو فولاذ D2-H13 الهجين. وبغض النظر عن نوع الفولاذ، فإن المعالجة الحرارية المناسبة مع التقسية المزدوجة، والتحكم الموحد في درجة الحرارة عبر قنوات التدفق المعاكس، وتسلسل تشطيب السطح المدروس، كلها أمور أساسية لضمان موثوقية قوالب الضغط.